
 简体中文
 English
 русский
 Español
Дом / Новости / Новости отрасли / Конструкция сердечника статора генератора: объяснение слоев, укладки и охлаждения
Конструкция сердечника статора генератора: объяснение слоев, укладки и охлаждения
Проектирование сердечника генератора
Конструкция сердечника статора генератора: ламинирование, укладка и охлаждение
Два поставщика могут указать одну и ту же электромагнитную конструкцию и при этом поставлять сердечники, которые отличаются потерями холостого хода, шумом и повышением температуры. Разница в конструкции: сталь, зажим, охлаждение.
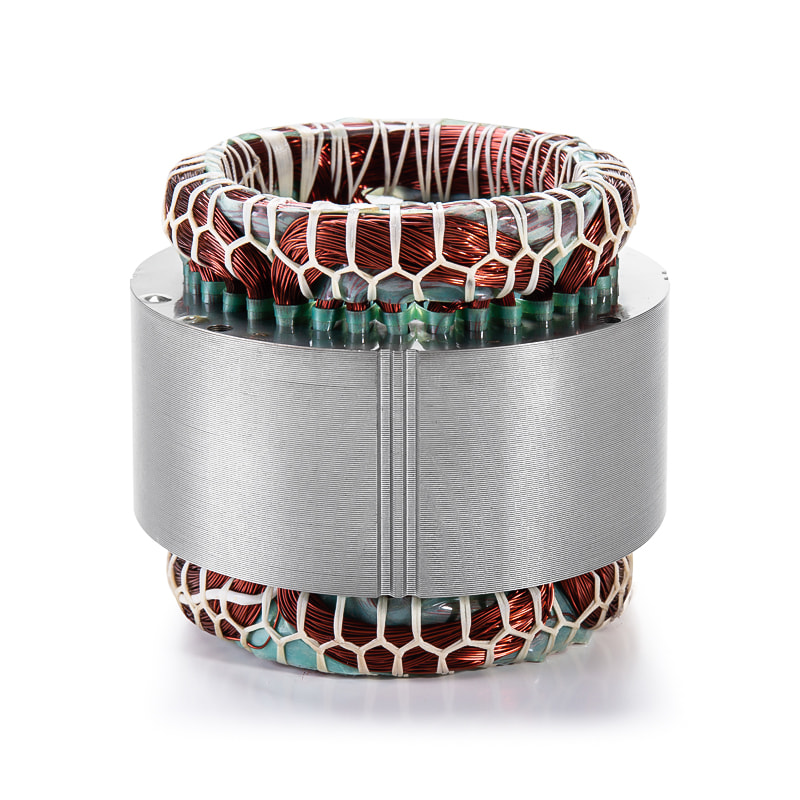
В большом гидро- или турбогенераторе один только сердечник статора может весить более ста тонн сложенной стали. Задолго до того, как кто-либо начал спорить об обмотке, этот стек решил, сколько входной энергии превращается в тепло, насколько громко гудит машина и насколько равномерно держится воздушный зазор в течение десятилетий службы.
Конструкция сводится к четырем взаимосвязанным решениям: сорт и толщина ламината, геометрия перфорации и пазов, метод штабелирования и зажима, а также путь вентиляции. У каждого из них есть своя сторона затрат и своя сторона потерь, и более тонкая ламинация окупается только тогда, когда качество покрытия и коэффициент укладки достаточно хороши, чтобы сохранить площадь паза, за которую вы заплатили.
Как собирается сердечник статора генератора
Последовательность сборки короткая, но каждый шаг ограничивает следующий.
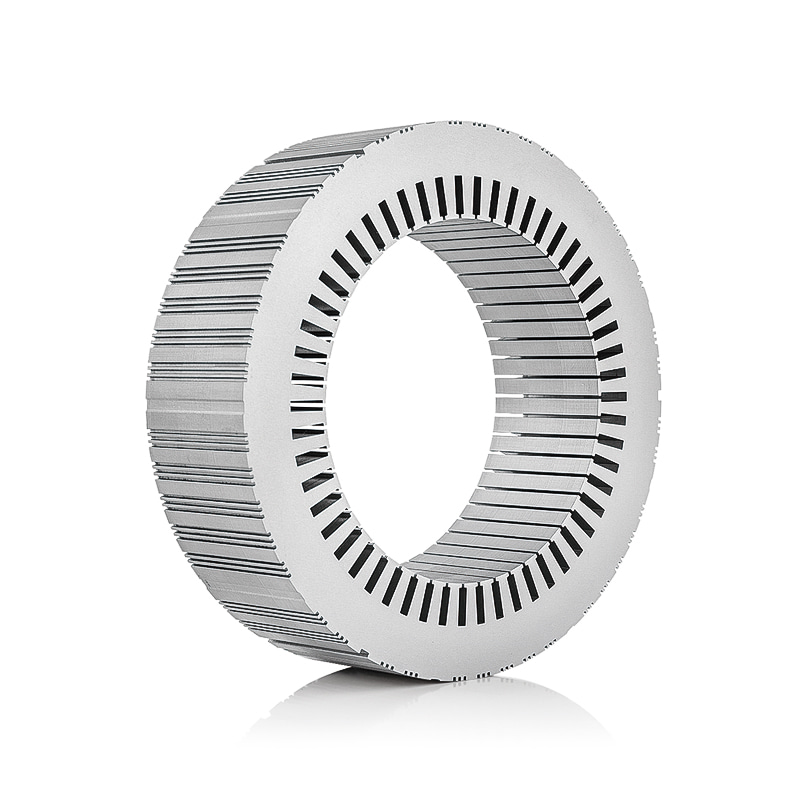
- Штамповка или лазерная резка. Пластины вырезаются из электротехнической стали с покрытием. Здесь фиксируются геометрия паза, ширина зуба и высота заусенца, а заусенец, перекрывающий покрытие, создает локальное замыкание между листами.
- Изоляционное покрытие. Оксидная изоляция или изоляция типа С создают межслойное сопротивление: слишком тонкая, и стопка ведет себя как один сплошной блок, слишком толстая, и коэффициент штабелирования падает.
- Укладка. Пластины укладываются в привод на клавишных планках «ласточкин хвост» на больших машинах или сцепляются в матрице на маленьких.
- Сжатие и зажим. Торцевые пластины и прижимные пальцы или сквозные болты оказывают определенное удельное давление, которое удерживает стопку плотно, не разрушая покрытие.
- Особенности вентиляции. Распорки воздуховодов, осевые каналы и ступенчатые концевые пакеты встраиваются во время штабелирования, а не добавляются впоследствии.
- Проверка. Диаметр отверстия, пазы, длина пакета, зажим и потери в сердечнике измеряются до того, как обмотка приблизится к раме.
Маленькие стержни объединяют эти этапы: прогрессивная матрица пробивает и соединяет пластины, а пакет сваривается или склеивается по внешнему диаметру. Это устраняет затраты, а не риск, перенося риск на износ инструментов и стабильность покрытия.
Качество и толщина ламинирования: первый рычаг потерь
Марки электротехнической стали названы в честь их потерь. В таком обозначении, как М400-50А, цифра 400 означает максимальную удельную потерю 4,00 Вт/кг при 1,5 Тл и 50 Гц, а цифра 50 означает толщину 0,50 мм. Измените конечное число, и вы измените составляющую вихревого тока, которая растет пропорционально квадрату толщины и частоты.
| Толщина | Примеры оценок | Где это подходит | Чем вы торгуете |
|---|---|---|---|
| 0,65 мм | М600-65А, М800-65А | Небольшие низкочастотные машины и генераторы переменного тока малой мощности. | Самые высокие потери на вихри на килограмм, но самая низкая стоимость материалов и инструментов. |
| 0,50 мм | М400-50А, М470-50А | Основные сооружения 50/60 Гц, гидроэлектростанции, промышленные и резервные генераторы | Сбалансированные потери и затраты; значение по умолчанию, если только цели эффективности не требуют большего |
| 0,35 мм | М350-35А, М300-35А | Высокоэффективные и высокочастотные генераторы, ветровые и тяговые. | Меньшие потери, более высокая стоимость за килограмм, больше ударов, менее щадящее покрытие. |
| 0,20-0,27 мм | Высокочастотные сорта | Высокоскоростные генераторы переменного тока и конструкции, в которых частота доминирует над потерями. | Минимальные потери на частоте, но хрупкие края и высококачественный инструмент. |
Повышение на одну марку, с M470-50A до M400-50A, устраняет примерно 15 процентов удельных потерь этого ламината. Этот выигрыш легко вернуть обратно за счет худшего коэффициента штабелирования, более тяжелого покрытия или худшего контроля за заусенцами, поэтому материал и процесс следует указывать вместе. Материальная сторона рассмотрена в данном руководстве по выбор подходящей электротехнической стали для сердечника статора генератора .
Информация. Тот же M400-50A, поставляемый с поврежденным покрытием и тяжелыми заусенцами, может нагреваться сильнее, чем чисто изготовленный сердечник M470-50A того же веса.
Укладка и зажим: где сердечник обретает свою механическую идентичность
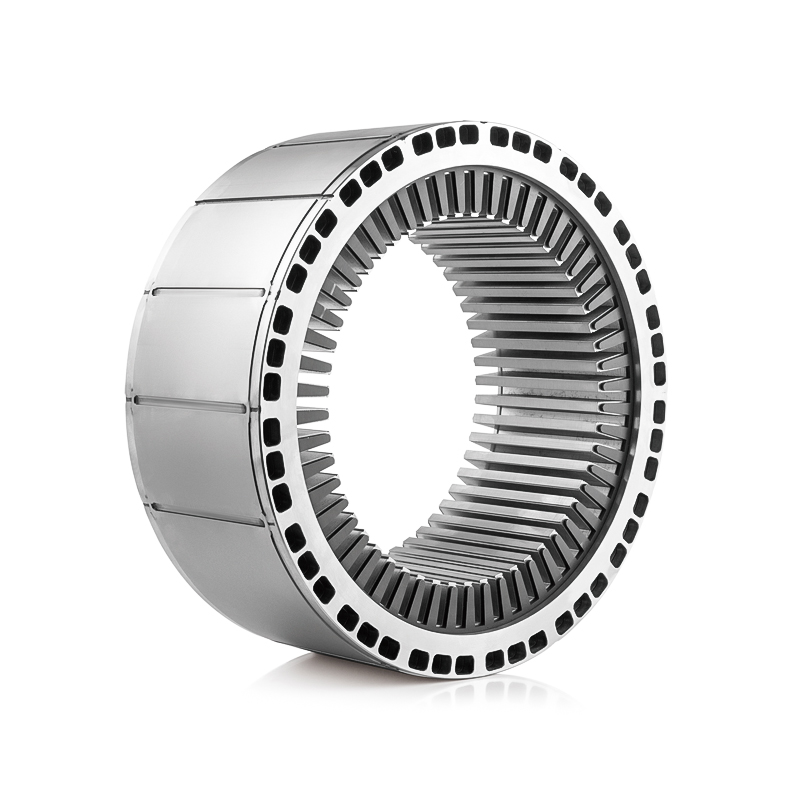
Ламинирование не держится на месте. В сердечниках больших генераторов пакет расположен в пазах «ласточкин хвост» на шпоночных стержнях внутри рамы, сжимается прижимными пальцами с обоих концов, а сквозные болты или зажимные пластины поддерживают конечное давление. Вместо этого в сердечниках меньшего размера используется блокировка, сварка или соединение.
- Переплетенные стопки. Самый быстрый в сборке и самовыравнивающийся, но блокировочные перемычки образуют локальные магнитные пути между пластинами.
- Сварные штабеля. Мощный и экономичный на малых и средних ядрах; Сварные швы проходят между листами, поэтому положение сварного шва имеет такое же значение, как и его прочность.
- Склеенные или лакированные стопки. Лучшая межламинарная изоляция и минимальные потери, но они требуют чистых, плоских слоев и контролируемого цикла отверждения.
- Ключевые стержни, прижимные пальцы и сквозные болты. Стандарт для больших гидро- и турбогенераторов, поскольку конечное давление можно устанавливать, измерять и повторно проверять.
Два числа показывают, правильно ли была выполнена укладка: коэффициент укладки, который обычно составляет от 0,94 до 0,98 для электротехнической стали с покрытием, а также плоскостность и прямоугольность готовой стопки. Ниже 0,94 вы покупаете воздух, хотя в конструкции предполагается железо.
Предупреждение. Недосжатая стопка при эксплуатации расшатывается и начинает раздражаться; чрезмерно сжатая стопка сминает покрытие или прогибает пластины, что впоследствии проявляется в эксцентриситете канала ствола и неравномерном воздушном зазоре.
Сердечники, которые перемещаются по дороге или морю, повторно проверяются и затягиваются после установки обмотки, поскольку зажим должен выдерживать как транспортировку, так и эксплуатацию.
Детали вентиляции и конечной области
Тепло покидает сердечник статора за счет проводимости по пластинам в корпус, конвекции в воздушный зазор и принудительного потока через сам сердечник. Строительство решает, какую часть каждого маршрута вы получите.
В больших машинах пакет разделен на пакеты радиальными вентиляционными каналами, образованными из прокладок воздуховодов, обычно через каждые 40–60 мм длины пакета, с осевыми каналами через ярмо там, где они необходимы контуру охлаждения.
Конечный регион — самая сложная часть. Рассеянный поток от концевой обмотки попадает на концы сердечника и в зажимную конструкцию, поэтому концевые пакеты изготавливаются ступенчатыми и состоят из постепенно укорачивающихся пластин для уменьшения плотности потерь. Если вы ошибетесь в этой детали, самая горячая точка в машине окажется там, где не была установлена термопара.
В большинстве ядер генераторов предельная температура не является средней температурой батареи. Это кончик зуба рядом с воздушным зазором и концевая пластина позади прижимного пальца.
Опасность. Удаление вентиляционных каналов для упрощения штабелирования и повышения коэффициента штабелирования — один из самых быстрых способов создать горячую точку, которую не выявит ни одно испытание в цехе.
Допуски и контроль: доказательство того, что конструкция работает
Качество конструкции можно проверить на заводе до установки обмотки. Это проверки, которые отделяют сердечник, соответствующий его расчету, от сердечника, соответствующего только его чертежу.
| Проверить | Типичный метод | От чего он защищает |
|---|---|---|
| Фактор суммирования | Подсчет количества ламинаций и измерение высоты стопки | Потерянная площадь паза, более высокая плотность потока, снижение выходной мощности |
| Диаметр и округлость отверстия | Отверстие-микрометр или лазерное измерение в нескольких осевых положениях | Неравномерный воздушный зазор, несбалансированное магнитное притяжение, вибрация. |
| Размеры и шаг слота | Измерители пазов и шаблоны для проверки нескольких зубов | Посадка обмотки, тепловой контакт и жесткость статора |
| Межламинарное сопротивление | Франклин или испытание на перенапряжение при определенном напряжении | Замыкание между пластинами и локальный вихретоковый нагрев |
| Потеря ядра | Проверка кольцевого флюса или намагничивания собранного сердечника | Потери на холостом ходу выше, чем заявлено в проекте |
| Плотность зажима | Проверка момента затяжки болтов, испытание на резьбу, измерение вибрации | Ослабление в эксплуатации, раздражение и прогрессирующее повреждение сердечника |
Запрашивайте записи, а не только результаты
Партия покрытия, срок службы пуансона, давление штабеля, цикл отверждения и данные испытаний колец вместе описывают процесс. Сертификат сам по себе описывает документ.
Соответствие конструкции типу генератора
Одни и те же правила приводят к разным ответам в зависимости от машины.
- Большие гидрогенераторы. Сплавы толщиной 0,50 или 0,35 мм, расположение шпонок, радиальные каналы, ступенчатые концы и прижимные пальцы, рассчитанные на десятилетия эксплуатации.
- Ветрогенераторы с прямым приводом. Высокий коэффициент штабелирования и допуск на узкие отверстия для однородности воздушного зазора, пробивки больших объемов, склеенных или взаимосвязанных штабелей.
- Турбогенераторы. Высокопрочные сплавы толщиной от 0,35 до 0,50 мм, точное охлаждение концевых участков и фиксация, выдерживающая непрерывные циклические изменения температуры.
- Промышленные и резервные электростанции. Сплавы толщиной 0,50 мм, сварные или соединенные между собой стопки и простая компоновка воздуховодов позволяют принимать решения по стоимости и времени выполнения заказа.
- Высокоскоростные генераторы. Сплавы от 0,20 до 0,27 мм, где из-за частоты вихревые потери преобладают, а точность штамповки имеет большее значение, чем длина пакета.
Успех. Самый дешевый путь к снижению потерь – это, как правило, лучшая конструкция, а не более тонкая сталь. Более высокий коэффициент накопления, более чистое покрытие и более узкий канал позволяют восстановить более чем одну ступень качества.
Геометрию паза, шаг воздуховода и давление в трубе легко отрегулировать на чертеже, а отрегулировать в штампе — дорого.
Когда ядро генератора выставляется на продажу, характеристики, которые больше всего влияют на цену, редко совпадают с теми, которые указаны в заголовке чертежа. Марка и толщина, длина штабеля и коэффициент штабелирования, метод крепления, расположение воздуховодов, допуски на отверстия и пазы, а также ожидаемый рабочий цикл определяют, отличаются ли два предложения для одного и того же сердечника на двадцать процентов.
Практическая последовательность: зафиксируйте бюджет потерь перед областью слота, подтвердите приобретаемый коэффициент штабелирования, станьте свидетелем испытания керна и сохраните записи проверок вместе с машиной.
Если генератор все еще находится в стадии проектирования, привлеките основного поставщика заранее. Гораздо проще согласовать коэффициент укладки, шаг воздуховода и допуск на отверстие, пока рама представляет собой чертеж, чем когда первый прототип сердцевины находится на испытательном стенде. Вы можете поговорите с нашими основными инженерами на любом этапе.
Предыдущая статья
Следующей статьи не будет
Следующая статья
Материал сердечника статора генератора: как правильно выбрать электротехническую сталь

Zhejiang Jufeng Technology Co., Ltd. © Все права защищены

Производители ламинированных сердечников статора и ротора на заказ