
 简体中文
 English
 русский
 Español
Дом / Новости / Новости отрасли / Как сделать сердечник статора: выбор стали, штамповка, укладка и проверка
Как сделать сердечник статора: выбор стали, штамповка, укладка и проверка
Как сделать сердечник статора, сохраняющий его работоспособность
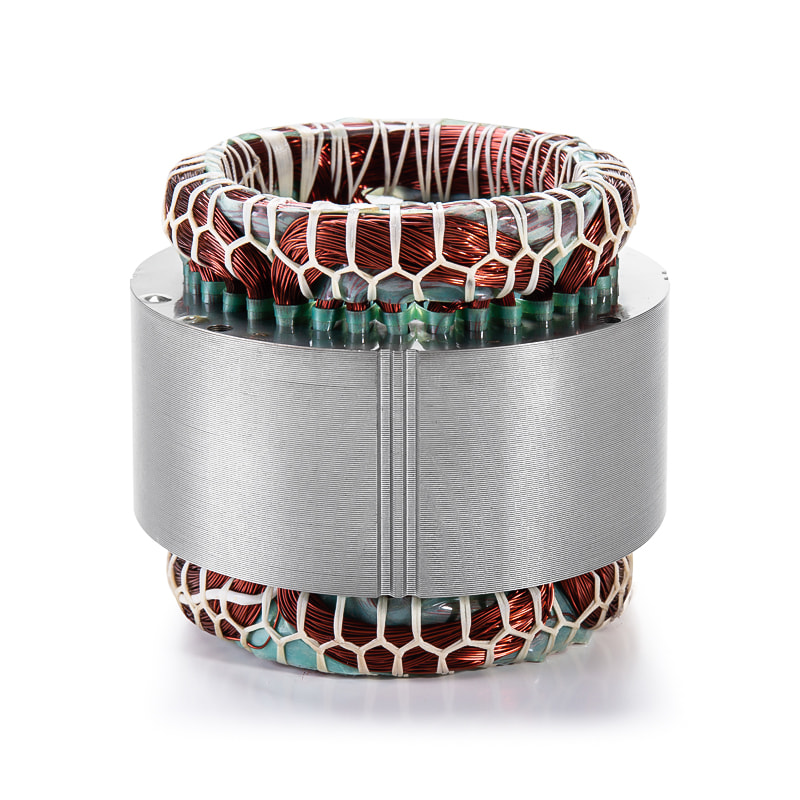
Краткий ответ прост: сердечник статора изготавливается путем штамповки тонких пластин электротехнической стали, их укладки в стопку под контролируемым давлением, соединения стопки и проверки магнитных и размерных результатов. Полезный ответ менее однозначен. Потери в сердечнике, шум и срок службы зависят от выбора, сделанного до намотки первой катушки: марка стали, толщина ламината, зазор матрицы, высота заусенцев, схема блокировки, цикл отжига и целостность покрытия.
Вот почему ядро может выдержать габаритную компоновку и при этом перегреться, гудеть или не пройти испытания на выносливость. Поставщик, который цитирует только чертеж, цитирует половину детали. Решение о покупке должно следовать за процессом от рулона стали до готовой стопки.
Прежде чем выбирать пресс, выберите электротехническую сталь
В большинстве сердечников статора используется неориентированная кремниевая сталь. Толщина обычно составляет от 0,20 мм до 0,65 мм, при этом 0,35 мм и 0,50 мм часто встречаются в промышленности и автомобилестроении. Более тонкий калибр может уменьшить потери на вихревые токи, но увеличивает количество расслоений, затраты на обработку и износ матрицы. Более высокое содержание кремния повышает удельное сопротивление и снижает потери, но может снизить пробивную способность и плотность потока насыщения.
Практической отправной точкой является рабочая точка двигателя: электрическая частота, плотность потока, допустимое повышение температуры и доступная длина батареи. Высокоскоростной тяговый двигатель, двигатель потолочного вентилятора и ветрогенератор не используют одинаковый материальный компромисс.
- Потери в сердечнике на фактической рабочей частоте, а не только на 50 или 60 Гц
- Предел текучести и штампуемость на протяжении всего срока службы штампа
- Класс изоляционного покрытия для совместимости с отжигом и лаком
- Допуск по толщине и плоскостность для коэффициента укладки
Для приводных двигателей электромобилей стратегия материала и охлаждения должна быть согласована вместе. Сплав с низкими потерями, который не может выдержать прессование, штабелирование или термический цикл, не обеспечивает экономии средств.
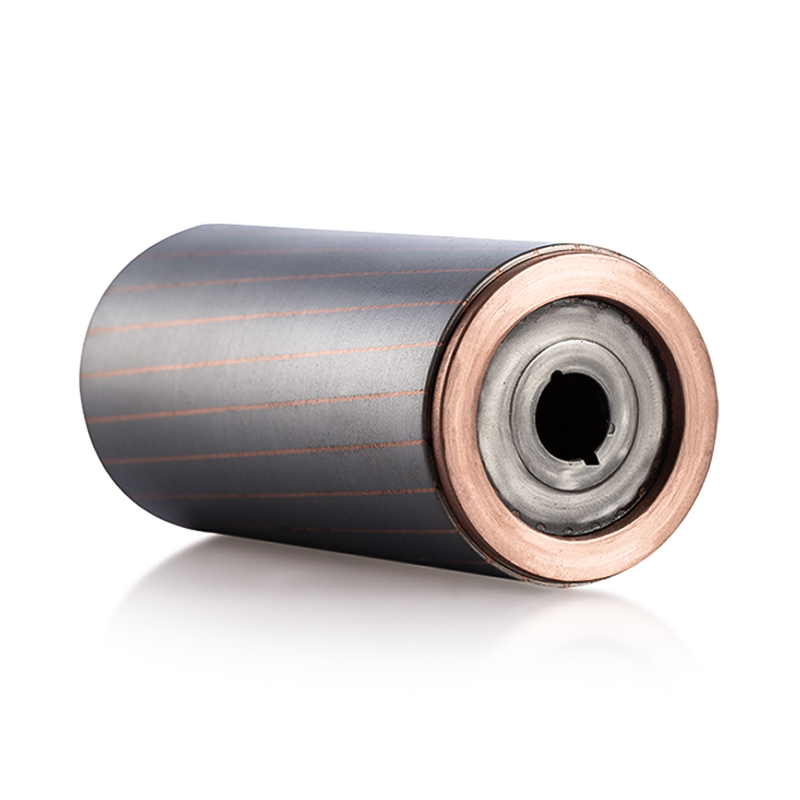
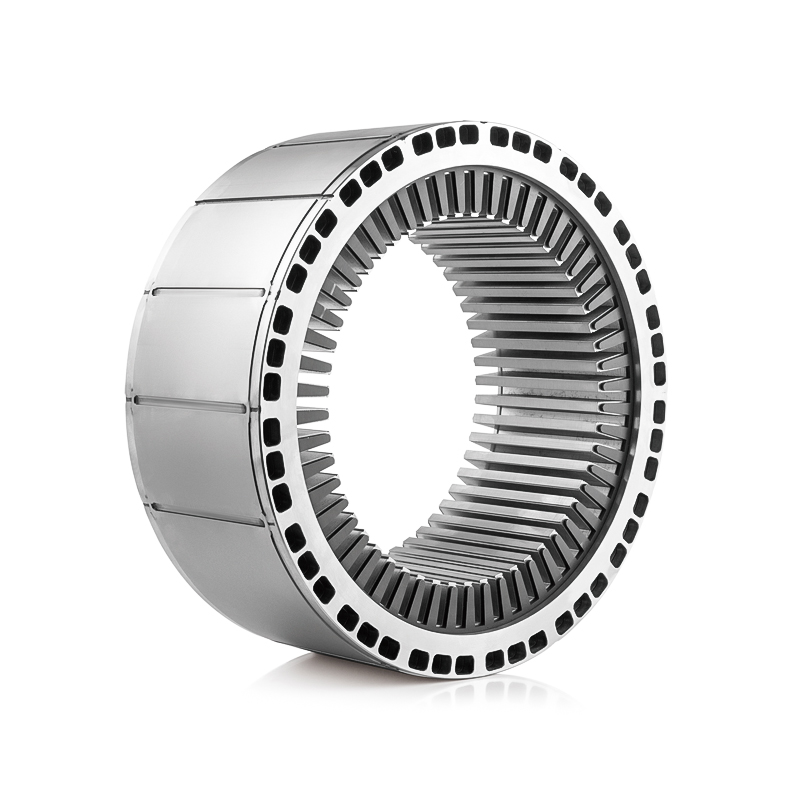
 Статор приводного двигателя электромобиля и сердечник ротора Сердечники статора и ротора для электрической силовой установки со штампованными пластинами из электротехнической стали, прецизионным контролем воздушного зазора и деталями охлаждения, соответствующими материалу приводного двигателя электромобиля и технологическим решениям. Посмотреть продукт →
Штамповка устанавливает скрытые допуски
Штамповка – это не просто резка. Зазор матрицы определяет зону сдвига, зону разрушения и заусенец. Заусенец, который кажется незначительным, может привести к короткому замыканию соседних пластин, увеличению потерь на вихревые токи и созданию локальных горячих точек. При больших объемах работ обычно используются твердосплавные штампы и прогрессивные инструменты, но дисциплина в обслуживании имеет большее значение, чем маркировка инструмента. Частые проверки на наличие заусенцев, записи заточки штампов и чистота полосы защищают процесс.
Для больших или сегментированных статоров пластины могут быть разделены для улучшения выхода материала или улучшения доступа к обмотке. Сегментация вводит совместные интерфейсы; эти интерфейсы должны контролироваться на соответствие, магнитную непрерывность и выравнивание стека. Сегментированный узор, который эффектно смотрится на листе материала, может потерять свое преимущество при сборке. Чем шире процесс ламинирования сердечника статора следует тому же правилу: каждая добавленная операция должна занять свое место в конечном магнитном результате.
Высота заусенцев — одна из самых дешевых вещей, которые нужно проверять, и одна из самых дорогих, которые нельзя игнорировать.
Складывайте, присоединяйтесь и снимайте стресс
Пластины укладываются до необходимой длины и соединяются с помощью замков, сварки, склеивания или их комбинации. Блокировка выполняется быстро и чисто, но создает локальное магнитное замыкание и может повлиять на плоскостность. Сварка надежна, но вдоль внешнего края образуются тепловые и проводящие мостики. Склеивание обеспечивает хорошее демпфирование и изоляцию, но требует контроля за отверждением и подготовки поверхности. Правильный выбор зависит от частоты применения, вибрации и допусков на доработку.
| Метод присоединения | Лучше всего подходит | Главное наблюдение |
|---|---|---|
| Блокировка | Крупногабаритные устройства и маленькие сердечники двигателей | Локальное замыкание, плоскостность пакета и износ инструмента в блокирующем элементе. |
| Сварка | Промышленные и тяговые сердечники, нуждающиеся в жестком пакете | Зоны термического влияния и токопроводящие перемычки вдоль сварного шва |
| Склеивание | Малошумящие или высокочастотные сердечники, требующие демпфирования | Покрытие клея, контроль отверждения и рост размеров |
Для двигателей крупногабаритных бытовых приборов согласованность блокировки и плоскостность пакета часто имеют большее значение, чем узкая магнитная оптимизация. Для малошумного привода соединение может оправдать затраты на процесс.
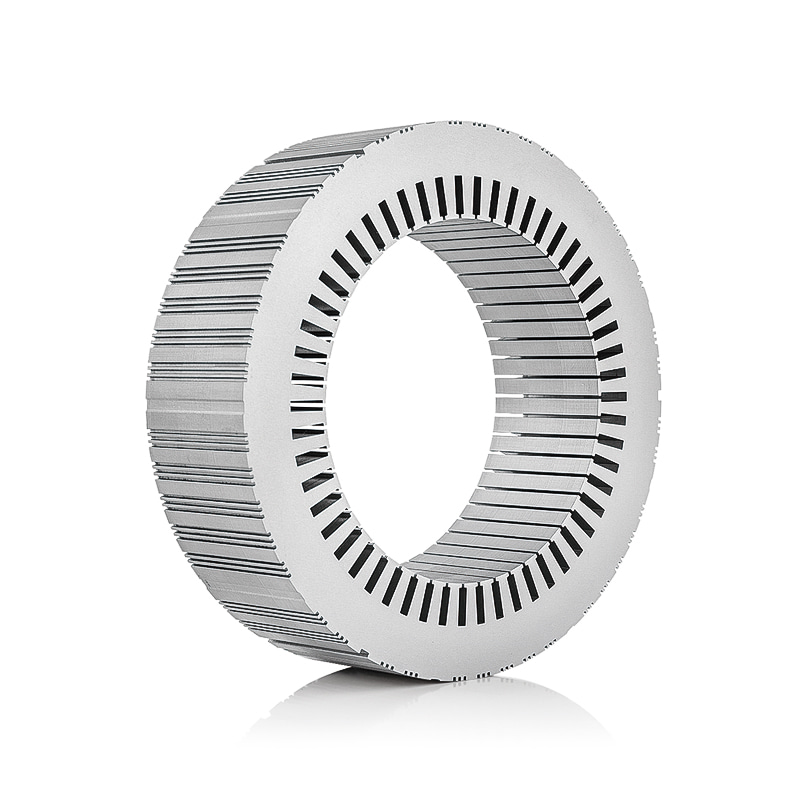
 Сердечники статора и ротора электродвигателя бытовой техники Ламинированные сердечники статора и ротора для стиральных машин, холодильников и вентиляторов, охватывающие вопросы выбора кремниевой стали, штамповки, самоламинирования и отжига при производстве электродвигателей. Посмотреть продукт →
После соединения отжиг для снятия напряжений может восстановить проницаемость и снизить потери в сердечнике после штамповки и штабелирования. Цикл должен соответствовать стальному покрытию. Слишком высокая температура или неподходящая атмосфера могут повредить многослойную изоляцию. Если на сталь нанесено определенное покрытие отжига, производитель стержня и специалист по термообработке должны согласовать цикл до начала производства.
Проверка должна отражать поведение двигателя
Окончательная проверка не должна ограничиваться наружным диаметром и шириной паза. Полезный план устранения включает в себя высоту заусенцев, толщину ламината, длину пакета, прямоугольность, сопротивление ламинирования, потери в сердечнике и проверку магнитной сигнатуры, когда двигатель чувствителен к пульсациям крутящего момента. Что касается роторов, то баланс и надежность ламинирования заслуживают отдельной проверки.
- Проверка размеров: профиль паза, отверстие, шпоночный паз и длина пакета.
- Магнитные проверки: потери в сердечнике, проба на проницаемость и сопротивление переслоению.
- Механические проверки: плоскостность, скручивание, прочность сварки или соединения, а также балансировка, где это применимо.
- Проверка отслеживаемости: номер плавки стали, история штампа и партия отжига.
Образец, проходящий на низкой скорости, все равно может выйти из строя на частоте возбуждения. Условия испытаний должны максимально соответствовать электрическим и термическим характеристикам предполагаемого двигателя, насколько это позволяет лаборатория поставщика. Спрашивайте метод измерения, а не только результат.
Сердечники ветрогенераторов добавляют еще один уровень: плоскостность большого диаметра, защиту от коррозии и доступ для обслуживания. Стек, который можно разместить на скамейке, может оказаться трудным для защиты и сборки в полевых условиях.
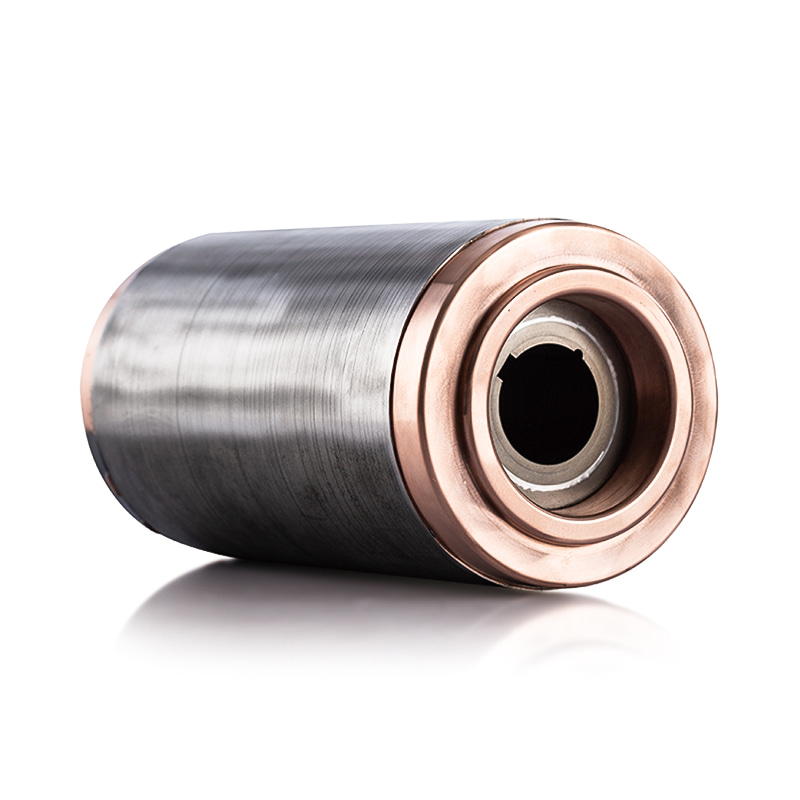
 Сердечники статора и ротора ветряного генератора Ламинированные сердечники статора и ротора для ветряных турбин, охватывающие выбор электротехнической стали, конструкцию ротора и методы сборки, необходимые для обеспечения плоскостности большого диаметра и долговечности покрытия. Посмотреть продукт →
Сопоставьте ядро с приложением
Приложение задает иерархию рисков. Тяговый двигатель электромобиля заботится о потерях на высоких частотах, охлаждении и жесткости пакета. Двигатель бытовой техники заботится о стоимости, повторяемости и низком уровне шума. Ветрогенератор заботится о ровности, долговечности покрытия и долговечности сервисного обслуживания. Серводвигатель заботится о геометрии пазов и низком зацеплении. Двигатель насоса заботится о допуске отверстия и посадке обмотки.
Не позволяйте общему чертежу ядра перемещаться по приложениям. Один и тот же внешний диаметр может скрывать различную геометрию паза, толщину ярма, марку материала и метод соединения. Сердечник, оптимизированный для одной рабочей точки, может оказаться слишком большим, шумным или термически плохим в другой. Вот почему серьезное основное предложение обычно организовано по приложениям, а не по одному размеру каталога.
Вопросы поставщикам, которые снижают риск
Сравнивая котировки, поинтересуйтесь, как поставщик будет хранить магнитный результат, а не только рисунок. Запросите сертификат стали, запись об обслуживании штампа, предел заусенцев, спецификацию укладки и соединения, маршрут отжига, план проверки и процесс уведомления об изменениях. Способный поставщик покажет, где процесс контролируется и где он измеряется.
- Какая марка и толщина стали предлагается и почему для этой рабочей точки?
- Какая высота заусенцев и пределы целостности покрытия будут проверяться?
- Как контролируется длина штабеля на протяжении всего производственного цикла?
- Какой метод соединения используется и какой магнитный эффект подтвержден?
- Что происходит с процессом при изменении партии материала?
Для производственной программы запросите образцы из более чем одной партии и более чем из одной полости штампа, если это применимо. Единственный отполированный образец доказывает, что рисунок может существовать. Это не доказывает, что процесс может повториться.
Если вы готовы обсудите ваш проект сердечника статора , приведите к первому разговору дежурную точку, чертеж стека, годовой объем и стандарт качества. Чем раньше эти факты будут обнародованы, тем меньше сюрпризов возникнет при PPAP или наращивании темпов роста.
Сердечник статора представляет собой магнитный узел, изготовленный механическим способом. Относитесь к этому следующим образом: выберите сталь для рабочей точки, управляйте пуансоном и укладкой, проверьте систему соединения и отжига и проверьте, что на самом деле будет чувствовать двигатель. Такой подход по умолчанию не сделает ядро недорогим, но сделает стоимость предсказуемой.
Предыдущая статья
Типы ламинирования сердечника двигателя: сталь, толщина, укладка и покрытие
Следующая статья
Многослойное соединение двигателя: что означает качественная связь для сердечников статора и ротора

Zhejiang Jufeng Technology Co., Ltd. © Все права защищены

Производители ламинированных сердечников статора и ротора на заказ