
 简体中文
 English
 русский
 Español
Дом / Новости / Новости отрасли / Сердечник статора из кремниевой стали BLDC: марка, толщина ламината и источники поставок
Сердечник статора из кремниевой стали BLDC: марка, толщина ламината и источники поставок
Сердечники статора из кремниевой стали BLDC: марка, калибр и укладка
Марка стали, толщина листа и способ скрепления пластин в большей степени влияют на эффективность, повышение температуры и однородность деталей, чем любые настройки контроллера.
Бесщеточный двигатель вентилятора на 48 В, который должен потреблять восемь ампер, на стенде может показывать около десяти, и плата драйвера редко является причиной. Чаще всего сердечник статора изготавливался из стали общего назначения толщиной 0,50 мм, где электрическая частота требовала толщины 0,35 мм, или взаимосвязанные углубления, удерживающие пакет вместе, также образовывали мост с низким сопротивлением прямо через него.
Вывод первый: марка, калибр и метод укладки определяют большую часть того, что будет делать сердечник статора BLDC. , а остальная часть рисунка только уточняет его. Марка определяет потери в сердечнике и проницаемость. Манометр решает, какая часть этих потерь сохранится при вашей электрической частоте и сколько это будет стоить срок службы инструмента. Метод штабелирования определяет, будут ли пластины по-прежнему электрически разделены после десяти тысяч единиц.
Далее следует, как читать обозначение марки, не вводясь в заблуждение условиями его испытаний, когда тонкие пластины оправдывают свою стоимость, какое соединение и сварка делают с магнитной цепью и какие номера должны быть на чертеже до того, как будет отправлен заказ на поставку.
Что на самом деле должен делать сердечник статора BLDC
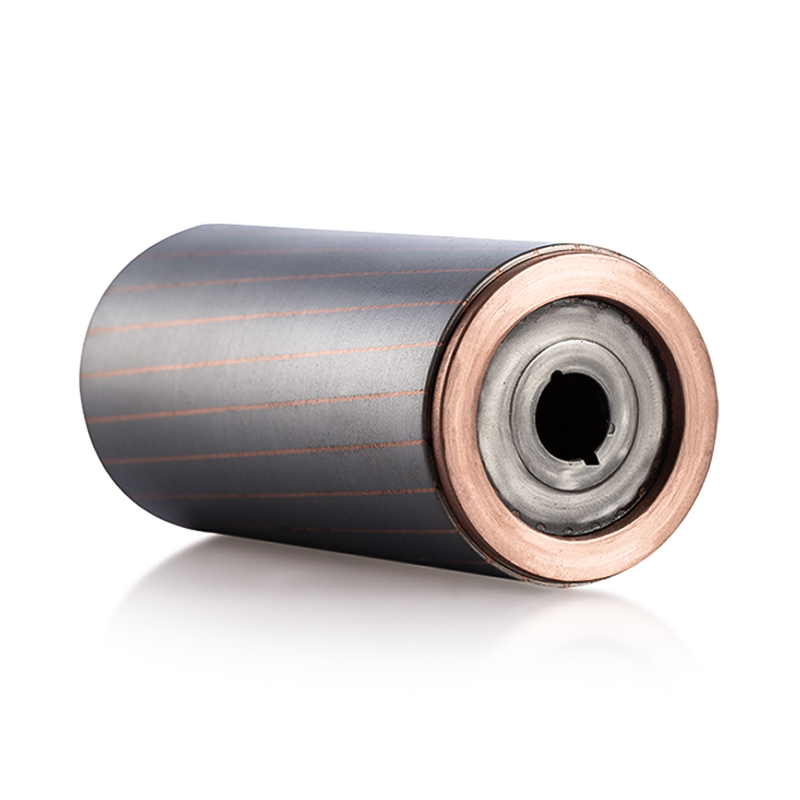
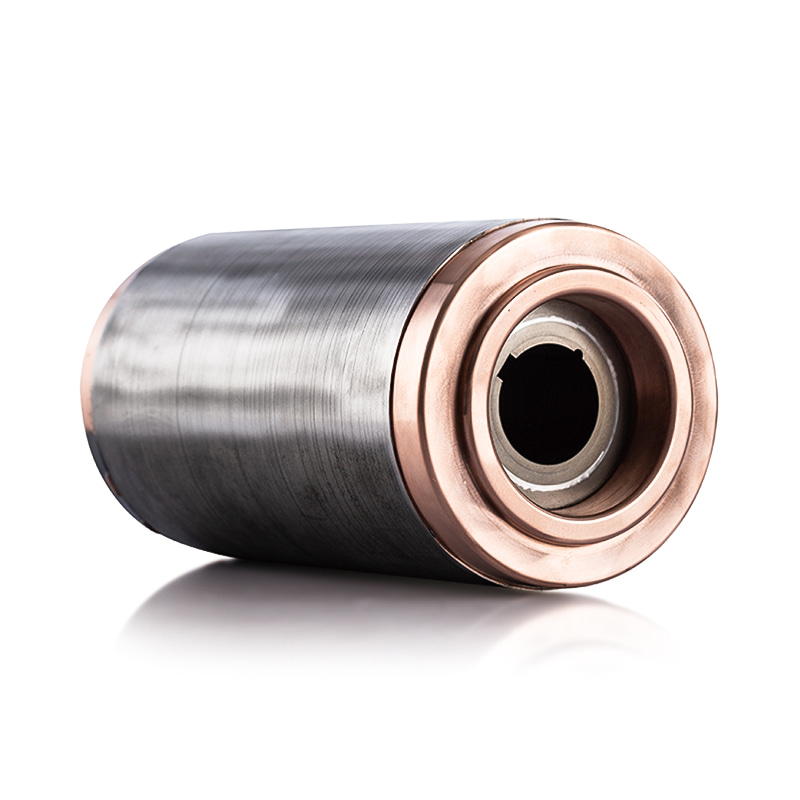
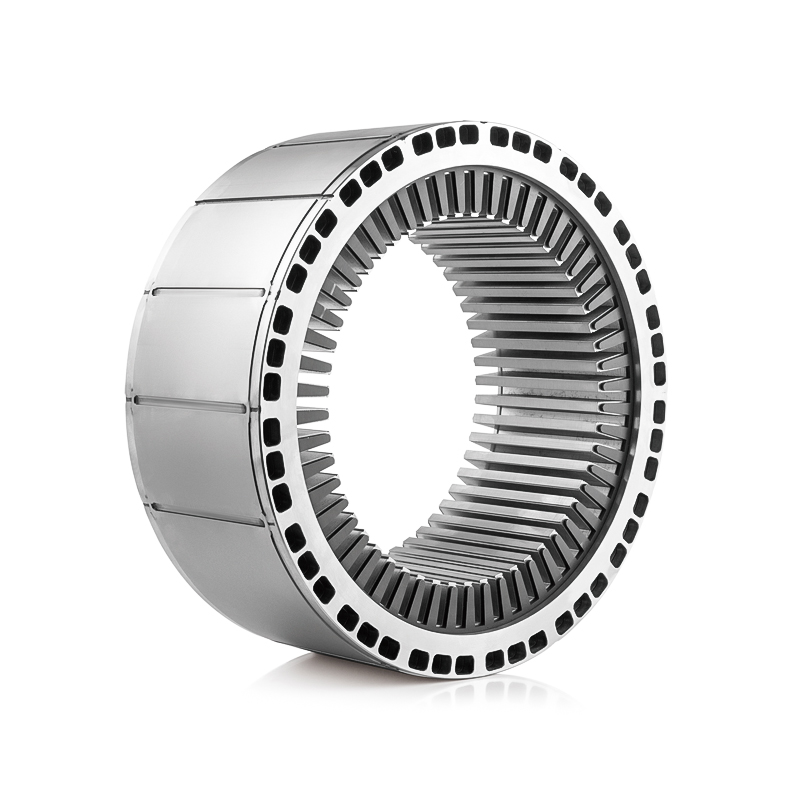
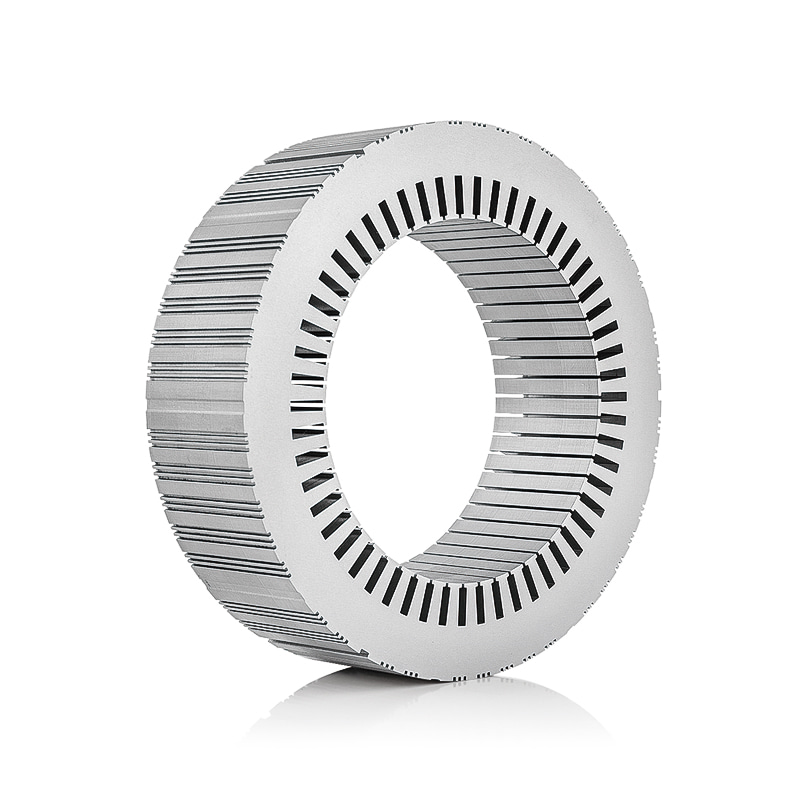
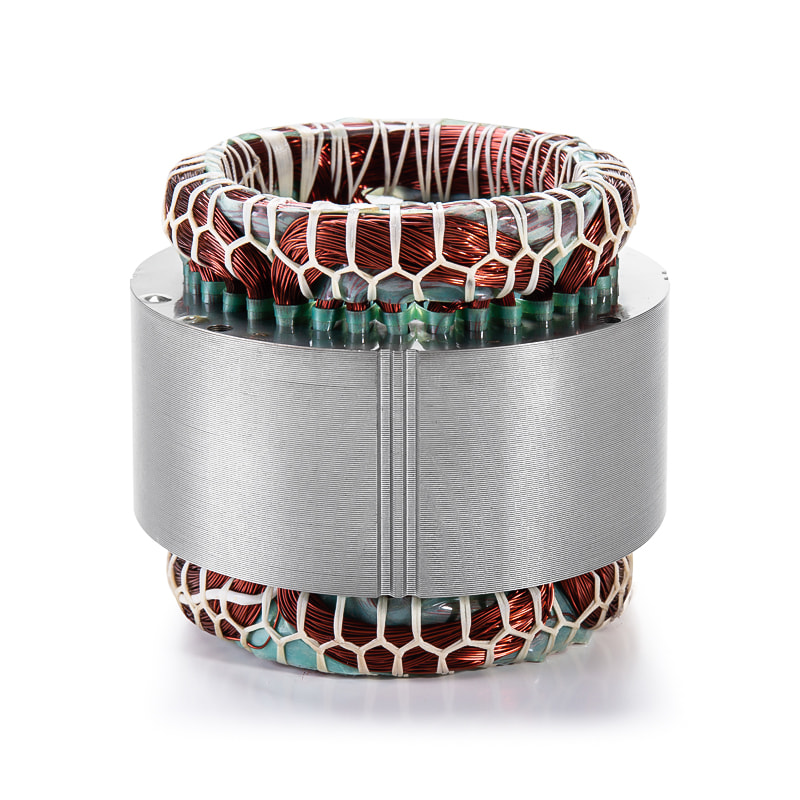
Сердечник статора выполняет три задачи: переносить поток от магнитов ротора к обмоткам, делать это с минимальными потерями, насколько позволяет бюджет, и придавать обмоткам жесткую структуру пазов, которая выдерживает отверждение лака, термоциклирование и вибрацию.
Кремний добавляют в электротехническую сталь главным образом для повышения удельного сопротивления, а удельное сопротивление подавляет вихревые токи - механизм потерь, который растет с квадратом частоты. Это важно, поскольку двигатель BLDC с большим количеством полюсов работает на высокой электрической частоте даже при умеренной скорости вала. Четырнадцатиполюсный двигатель с двенадцатью слотами, вращающийся со скоростью 3000 об/мин, видит внутри ядра примерно 350 Гц, а четырехполюсный двигатель с той же скоростью видит 100 Гц. Геометрически ламинирование делает то же, что кремний делает химически: нарезка сердечника на тонкие изолированные листы не позволяет циркулирующим токам образовываться в одну большую петлю.
- Гистерезисные потери зависят от сплава и плотности флюса и в значительной степени не зависят от толщины листа.
- Потери на вихревые токи падают пропорционально квадрату толщины листа, поэтому при повышении частоты значение толщины становится все более важным.
- Коэффициент укладки — это доля объема сердцевины, которая на самом деле состоит из стали, а не покрытия, клея или воздуха, и он определяет, какой крутящий момент вы получите при заданной высоте штабеля.
Как определить марку кремниевой стали
Неориентированные марки электротехнической стали имеют в названии два ключевых номера. В 35W270 первые две цифры обозначают номинальную толщину в сотых долях миллиметра, т. е. 0,35 мм, а последние три обозначают гарантированные максимальные потери в сердечнике в ваттах на килограмм, т. е. 2,70 Вт/кг. О чем название не говорит, так это о индукции и частоте, на которой измерялись эти потери.
| Оценка | Номинальная толщина | Гарантированная потеря | Типичная посадка BLDC |
|---|---|---|---|
| 50W600 | 0,50 мм | 6,00 Вт/кг при 1,5 Тл, 50 Гц | Экономичные низкоскоростные двигатели вентиляторов и насосов. |
| 50W470 | 0,50 мм | 4,70 Вт/кг при 1,5 Тл, 50 Гц | Двигатели общего назначения примерно до 200 Гц |
| 35W300 | 0,35 мм | 3,00 Вт/кг при 1,5 Тл, 50 Гц | Основные BLDC, электроинструменты, электродвигатели для бытовой техники |
| 35W270 | 0,35 мм | 2,70 Вт/кг при 1,5 Тл, 50 Гц | Высокоэффективные BLDC и сервоядра |
| 20W1200 | 0,20 мм | 12,00 Вт/кг при 1,0 Тл, 400 Гц | Тяга с большим количеством полюсов и сердечники шпинделя |
Ловушка заключается в сравнении значений, полученных при 1,0 Тл и 400 Гц, с данными, полученными при 1,5 Тл и 50 Гц. Потери на вихревые токи масштабируются пропорционально квадрату частоты, потери на гистерезис масштабируются примерно линейно, и оба возрастают с увеличением индукции, поэтому высокочастотный класс всегда выглядит хуже на бумаге, даже если он изготовлен из лучшего материала. В предложении должны быть указаны потери при индукции и частоте, на которой фактически будет работать ваш двигатель, или включать полную кривую потерь.
Толщина ламинирования: где тонкость действительно окупается
Тоньше не означает автоматически лучше и никогда не бывает бесплатным. Потери на вихревые токи падают пропорционально квадрату толщины, и этот выигрыш реален: снижение с 0,50 мм до 0,35 мм сокращает классическую вихревую составляющую примерно вдвое при той же частоте и потоке. Потери на гистерезис не уменьшаются с увеличением толщины, поэтому при уменьшении манометра доля гистерезиса растет, а возвраты выравниваются.
Последующие затраты легко недооценить. Большее количество пластин при одинаковой высоте стопки означает больше ходов, более быстрый износ штампа и большую площадь заусенцев, которую нужно контролировать. Коэффициент укладки немного падает, жесткость стопки заметно падает, и натяжение намотки должно снизиться, чтобы избежать деформации зубьев. Для низкочастотного и недорогого двигателя сталь толщиной 0,50 мм часто является правильным инженерным выбором, а не компромиссом.
Рабочая отправная точка, а не правило: ниже примерно 200 Гц обычно достаточно 0,50 мм. В диапазоне от 200 до 400 Гц обычно выбирают 0,35 мм. При частоте выше 400 Гц машины с большим количеством полюсов перемещаются до 0,27 мм или 0,20 мм.
Метод штабелирования меняет магнитную цепь
То, как скрепляются ламинаты, является не только производственным, но и электромагнитным решением. Соединение, сварка, сшивание скобами и клеевое соединение оставляют на стопке разные электрические отпечатки.
| Метод | Межслойная изоляция | Время цикла | Где это подходит |
|---|---|---|---|
| Переплетающиеся ямочки | Самый нижний, каждая ямочка представляет собой металлический мост. | Самый быстрый | Высокообъемные низкочастотные ядра |
| Сварка по наружному диаметру | Низко по сварному шву | Быстро | Жесткие стопки, где допустимы некоторые потери на вихри |
| Сшивание или сшивание | Умеренная, локализована в основной части | Умеренный | Более крупные сердечники, требующие механической прочности |
| Клеевое соединение | Высочайшая изоляция по всей поверхности | Самый медленный, требует лечения | Высокочастотные и тяговые сердечники |
Блокировка — самый дешевый и быстрый вариант, вполне подходящий для многих низкочастотных ядер. Его слабость в том, что смещенный металл в каждой лунке перемыкает соседние пластины, а на высокочастотном сердечнике таких перемычек складывается несколько сотен. Результатом обычно является более высокий ток холостого хода, а не нарушение размеров, поэтому он может пройти входной контроль и все равно выйти из строя.
Риск покупки, на который стоит обратить внимание: пакет, который идеально соответствует прототипу, может отклониться от производства, если поставщик изменит давление склеивания, температуру отжига или интервал технического обслуживания матрицы между образцом и первой поставкой партии.
Качество кромки, отжиг и потери, которые никто не измеряет
Два сердечника могут быть одинаковыми по размерам и при этом различаться по потерям с некоторым запасом, который ясно проявляется при повышении температуры, поскольку разница проявляется в краях и в термической обработке.
Лазерная резка является гибкой и не требует инструментов, что делает ее используемой по умолчанию для прототипов и небольших объемов. Это также оставляет зону термического влияния вдоль кромки разреза, где изменяется микроструктура и снижается проницаемость. На большом ядре эта полоса незначительна; на небольшом статоре с узкими зубцами это может составлять значительную часть ширины зуба, и зубец находится именно там, где плотность потока самая высокая.
Штамповка острой матрицей обеспечивает лучшую магнитную кромку, но увеличивает стоимость инструмента и требует контроля заусенцев. Предел заусенцев около 0,05 мм является общепринятой спецификацией, поскольку заусенцы сближают короткие пластины по краям и повреждают изоляцию пазов во время намотки. Полная последовательность изготовления ламинации Прежде чем утверждать технологический маршрут, необходимо понять, начиная с продольной резки рулона и заканчивая окончательным отжигом.
Отжиг для снятия напряжений восстанавливает большую часть проницаемости, утраченной в результате деформации штамповки. Для склеенных стопок последовательность имеет значение: термообработка должна быть завершена до склеивания, или клей должен быть выбран с учетом температуры отжига.
Сердечник может пройти все проверки размеров и при этом оставаться горячим, поскольку изоляция между слоями и краевое напряжение никогда не проявляются на штангенциркуле.
Что относится к чертежу и при входном контроле
Конструктор пишет допуски, но покупатель должен их прочитать, потому что на сердечнике статора они точно определяют, что может отклоняться при серийном производстве.
- Диаметр отверстия и соосность наружному диаметру, поскольку эти два параметра определяют воздушный зазор.
- Ширина зуба в самом узком месте с двусторонним допуском, поскольку зуб является узким местом флюса.
- Ширина и глубина паза, которые контролируют коэффициент заполнения обмотки и утечку.
- Высота стопки и количество ламинаций относятся к определенному давлению зажима, если стопка сжата.
- Предельная высота заусенцев, состояние кромок и критические поверхности.
- Прямоугольность отверстия по отношению к торцам, что влияет на соосность ротора и уровень шума.
- Потери в сердечнике на образце, измеренные при рабочей индукции и частоте, а не при условиях по каталогу.
Стоит попросить: маршрут процесса, а также чертеж. Два поставщика могут указать один и тот же материал 35W270 и одинаковые допуски и при этом поставить разные сердечники, если один из них подвергается отжигу перед склеиванием, а другой — нет.
Проверка образцов должна следовать фиксированной последовательности: расслоение прототипа, затем пилотная партия производственного инструмента, затем исследование возможностей критических размеров и проверка потерь сердечника на образце раны. Пропуск пилотной партии — наиболее распространенная причина того, что конструкция хорошо себя зарекомендовала, а затем разочаровала в объеме. Если эту последовательность необходимо спланировать для конкретной двигательной программы, команда инженеров может пройти через это вместе с вами .
Когда одно и то же ядро ведет себя по-разному
В тяговых двигателях, электродвигателях и серводвигателях используются сердечники статора из кремниевой стали BLDC, и они требуют от материала почти противоположных свойств.
Приводные двигатели для электромобилей
Большое количество полюсов приводит к тому, что электрическая частота значительно превышает несколько сотен герц, и сердечнику приходится выдерживать глубокие температурные циклы без разрыва линии связи. Эта комбинация указывает на сталь с низкими потерями толщиной от 0,20 до 0,35 мм, клеевое соединение и показатель потерь, измеренный в реальной рабочей точке.
Двигатели для бытовой техники и электроинструментов
Здесь приоритеты меняются. Объемы огромны, стоимость ядра измеряется мелкими долями, а электрическая частота умеренная. Обычно выигрывает сплав толщиной 0,35 мм с замковым соединением или легким сварным швом, при условии, что матрица поддерживается достаточно хорошо, чтобы поддерживать высоту заусенцев и допуск зубьев на протяжении длительного времени.
Сервоприводы и прецизионные двигатели
Сервоприводы оцениваются по крутящему моменту, тихой работе и повторяемости, а не по абсолютным потерям. Допуски на пазы и зубья ужесточаются, перекос должен соблюдаться точно, а изоляция между слоями должна оставаться однородной, поскольку любая асимметрия проявляется в виде пульсаций крутящего момента, которые контроллер не может полностью скрыть.
Что нужно заблокировать перед заказом
Сердечник статора из кремниевой стали BLDC является проблемой спецификации, прежде чем стать проблемой производства. Установите класс в соответствии с вашей реальной рабочей частотой, а не в соответствии с каталожным состоянием. Приспосабливайте манометр к потерям, которые вы действительно можете измерить, а не к самой тонкой стали, которую вы можете себе позволить. Установите метод укладки в соответствии с качеством изоляции, которое требуется для применения, и укажите предел заусенцев, последовательность отжига и испытание на потери в сердечнике в спецификации покупки. Сделайте эти три вещи, и обмотку, магниты и контроллер можно будет сконструировать с уверенностью, потому что сердечник будет вести себя на десятитысячном блоке точно так же, как и в первом образце.
Предыдущая статья
Процесс ламинирования сердечника двигателя: применение, критерии выбора и практическое руководство
Следующая статья
Конструкция сердечника статора генератора: объяснение слоев, укладки и охлаждения

Zhejiang Jufeng Technology Co., Ltd. © Все права защищены

Производители ламинированных сердечников статора и ротора на заказ