
 简体中文
 English
 русский
 Español
Дом / Новости / Новости отрасли / Типы ламинирования сердечника двигателя: сталь, толщина, укладка и покрытие
Типы ламинирования сердечника двигателя: сталь, толщина, укладка и покрытие
Типы ламинирования сердечника двигателя: что на самом деле меняет производительность
Марка стали, толщина листа, метод укладки и покрытие — это четыре рычага, лежащие в основе каждого типа ламинирования. В каждом из них эффективность зависит от стоимости, жесткости, шума или процента брака, и этот обмен рассчитывается на чертеже, а не в испытательной камере.
Тип ламинирования – это четыре решения, а не одно
Попросите двух штамповщиков процитировать один и тот же чертеж статора, и вы получите два сердечника, которые имеют одинаковые размеры по контуру и по-разному ведут себя внутри машины. Причина в том, что тип ламинирования не является единственным выбором. Их четыре, и цитаты редко обозначают все четыре на одном языке.
Четыре переменные, определяющие тип:
- Марка стали — содержание кремния, семейство сплавов, а также то, является ли лист полностью или полуобработанным.
- Калибр — от 0,65 мм до 0,10 мм, выбранный в зависимости от электрической частоты, а не против привычки.
- Метод штабелирования - блокировка, сварка, клеевое соединение, заклепка или свободная стопка, удерживаемая зажимными пластинами.
- Геометрия — одиночная полнокруглая штамповка, сегментированные дуги или ступенчатые слои с повернутыми швами.
Больше всего сюрпризов вызывают калибр и способ укладки. Переход от стали толщиной 0,50 мм к стали 0,35 мм или от соединения к соединению обычно приводит к сдвигу потерь в железе в более широком диапазоне, чем при переключении между двумя номинально аналогичными марками одинаковой толщины.
Классы материалов, лежащие в основе основных типов ламинирования
Сталь под ламинатом образует потолок. Неориентированная кремниевая сталь доминирует во вращающихся машинах, поскольку ее магнитные свойства в целом одинаковы во всех направлениях листа, что соответствует вращающемуся потоку статора или ротора. Сталь с ориентированной зеренной структурой имеет меньшие потери в направлении прокатки, но чувствительна к направлению, поэтому ее можно использовать в трансформаторах и лишь изредка — во вращающемся сердечнике.
Вокруг этих двух семей расположено меню, из которого на самом деле выбирает большинство покупателей:
- Стандартная неориентированная кремниевая сталь, содержание кремния 2,5–3,5 %. — насосы, вентиляторы, бытовые приборы и общепромышленные приводы, где стоимость килограмма играет решающую роль.
- Высококремнистые и кремний-алюминиевые марки — более высокое удельное сопротивление и меньшие потери на вихревые токи, что достигается хрупкостью и более быстрым износом матрицы.
- Железоникелевые сплавы — очень высокая проницаемость и низкие потери при низкой плотности потока; прецизионные и инструментальные двигатели, а не тяговые.
- Кобальт-железо — самая высокая плотность потока насыщения, доступная в листовой форме, предназначена для машин, где объем и масса имеют решающее значение.
- Полуобработанный и полностью обработанный лист — полуобработанная сталь достигает окончательных магнитных свойств только после обезуглероживающего отжига в штампе, что исключает использование склеенных или покрытых стопок, которые не могут выдержать этот цикл.
| Семейство материалов | Типичный датчик | Где это подходит | Компромисс принят |
|---|---|---|---|
| Стандартная неориентированная кремниевая сталь | 0,50–0,65 мм | Насосы, вентиляторы, приборы, общепромышленные приводы | Самая низкая стоимость за килограмм, более высокие потери при увеличении частоты |
| Тонкая неориентированная сталь | 0,20–0,35 мм | EV тяга, сервопривод, высокоскоростные шпиндели | Меньшие потери на вихри, более высокая стоимость единицы продукции, более быстрый износ пуансона. |
| Высококремниевый или кремний-алюминиевый | 0,20–0,35 мм | Инверторные и высокочастотные машины | Очень низкие потери, хрупкий лист, неудобно сваривать. |
| Никель-железный сплав | 0,05–0,35 мм | Прецизионные, малопоточные и инструментальные двигатели | Отличная проходимость, высокая цена, чувствительность к нагрузкам |
| Кобальт-железо | 0,15–0,35 мм | Машины с ограниченным весом и пространством | Самая высокая насыщенность, самая высокая стоимость, ограниченная база поставок |
Толщина: переменная, которая должна следовать за частотой
Gauge — это переменная, которую чаще всего копируют из старой программы и реже всего перепроверяют. Классические потери на вихревые токи растут пропорционально квадрату толщины листа, поэтому снижение с 0,50 мм до 0,35 мм удаляет примерно половину этого компонента, а увеличение до 0,27 мм удаляет его около семидесяти процентов. Потери на гистерезис не падают одинаково, поэтому реальный выигрыш всегда меньше, чем предполагает квадратичный закон.
- Машины с питанием от сети с частотой 50 или 60 Гц — 0,50 мм является стандартным выбором, а 0,65 мм по-прежнему встречается в небольших недорогих двигателях.
- Промышленные приводы с инверторным питанием — от 0,35 до 0,50 мм в зависимости от того, какую коммутационную пульсацию несет ток обмотки.
- Тяговые двигатели электромобилей — от 0,25 до 0,35 мм, иногда 0,20 мм при высокой основной частоте.
- Высокоскоростные и высокочастотные машины — от 0,10 до 0,20 мм, обычно склеивается клеем, поскольку тонкий лист не переносит скрепления.
Чем тоньше сталь, тем лучше ламинирование автоматически. Покрытие занимает большую часть стопки по мере уменьшения толщины, поэтому коэффициент укладки снижается примерно с 0,96 при толщине 0,50 мм до примерно 0,90–0,93 при толщине 0,20 мм, и часть экономии потерь окупается за счет более длинного стержня. Тонкий лист также быстрее заусенцев, хуже обрабатывается на линии прессования и увеличивает количество деталей в каждой стопке.
Методы укладки: где типы ламинирования действительно различаются
Идентичная сталь, одинаковая толщина, разные соединения и измеримая разница в потерях, жесткости и шуме. Каждое механическое соединение между пластинами создает небольшой электрический путь через изоляцию, и именно этот путь и существует для предотвращения пластин.
| Метод | Влияние на изоляцию | Механическое поведение | Стоимость позиции | Типичное использование |
|---|---|---|---|---|
| Блокировка: V-образный паз, ямочка, «ласточкин хвост» | Локальное короткое замыкание в каждом соединении | Хорошая жесткость в плоскости, умеренная при кручении. | Самый низкий | Высокопроизводительные приборы, сердцевины насосов и вентиляторов |
| Лазерная или TIG сварка | Короткое замыкание сосредоточено вдоль шва | Высокий, подходит для роторных блоков. | От низкого до среднего | Промышленные приводы, средние и большие статоры |
| Клеевое соединение посредством самоклеящегося покрытия. | Фактически ни одного в стеке | Высокий, с полезным демпфированием | От среднего до высокого | Электрические тяговые, сервоприводные, малошумные машины |
| Заклепка, сквозной болт или ключ | Сосредоточено на застежке | Очень высокая, выдерживает большие диаметры. | Средний | Сердечники ветровых, железнодорожных и крупных генераторов |
| Свободный штабель с прижимными пластинами | Нет, пока корпус не зафиксирует его. | Устанавливается кадром, а не стеком | Средний | Прототипы и мелкосерийные сборки |
Сварка является наиболее распространенным компромиссом: быстро, дешево и прочно, но сварной валик локально пропитывается и перекрывает покрытие между листами. Контроль количества сварных швов и длины шва — это проектное решение, учитывающее целевой показатель потерь, а не предпочтение цеха. Склеивание идет другим путем, сохраняя межламинарное сопротивление и добавляя демпфирование, которое проявляется в более низком корпусном шуме, в обмен на вулканизационный пресс, контролируемый температурный профиль и большую дисциплину обращения.
Каждая лунка, сварной шов и заклепка представляют собой небольшое короткое замыкание между листами. Вопрос не в том, стоит ли соединение потерь, а в том, стоит ли жесткость, которую оно дает, тех потерь, которых оно стоит.
Полнокруглые, сегментированные и повернутые стопки
Диаметр решает это. Полнокруглая штамповка сохраняет концентричность и упрощает стопку, но материал, выбитый из центра, становится ломом, а стоимость штампа резко возрастает, превышая наружный диаметр примерно от 400 до 500 мм. Помимо этого, сегментированные пластины штампуются в виде дуг или кусочков пирога на меньших и более дешевых штампах и собираются в кольцо, что восстанавливает материал и позволяет одному штампу обслуживать несколько размеров рам.
Сегментация имеет свою цену: каждое соединение сегментов прерывает путь магнитного потока. Пошаговое перекрытие и вращение последовательных слоев, чтобы швы никогда не совпадали в стопке, распределяет сопротивление по кольцу и сохраняет небольшой штраф. Четырехсегментный сердечник, повернутый на 90 градусов на каждый слой, ведет себя заметно лучше, чем те же сегменты, сложенные с совмещенными швами.
Тот же принцип объясняет перекос ротора. Перекос пакета примерно на один шаг паза дает небольшой крутящий момент в пользу меньшего зубца и более тихой работы, и это решение на уровне ламинирования, а не сборки, потому что оно меняет инструмент.
Покрытия тоже входят в спецификацию
Покрытие часто рассматривается как деталь покупки, однако оно является параметром дизайна. Изоляционный слой задает межслойное сопротивление, занимает высоту штабеля и определяет, можно ли сваривать, отжигать или склеивать сердечник без потери свойств, ради которых была куплена сталь.
Тонкие органические покрытия используются по умолчанию для свариваемых сердечников, которым требуется высокий коэффициент укладки. Более толстые покрытия из неорганических материалов или покрытий с керамическим наполнителем повышают межслоевое сопротивление и выдерживают отжиг для снятия напряжений, что оплачивается коэффициентом укладки и способностью штамповать. Самоклеящиеся покрытия действуют как клей в склеенной стопке, что превращает цикл отверждения в точку управления процессом, а не в таблицу технических данных материала, а недоотверждение поверхностей происходит гораздо позже, как расслоение.
Соответствие типа применению
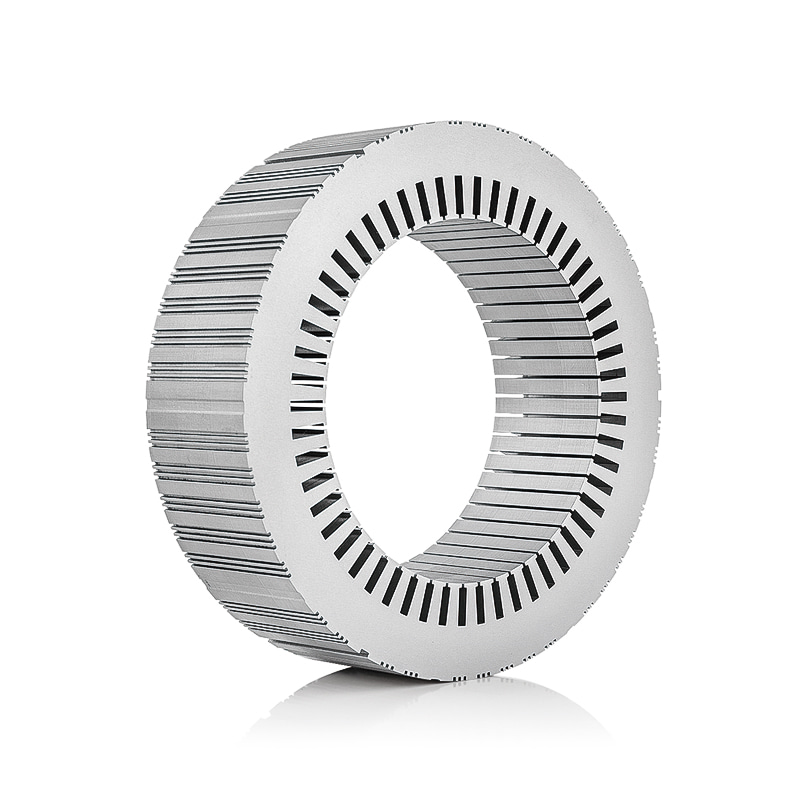
Прочитайте информацию о рынке, и вы увидите, что типы ламинирования сортируются по назначению, а не по размеру. Полный диапазон сердечников статора и ротора двигателя организован именно по такому принципу, что упрощает сравнение, чем обсуждение оценок по классам.
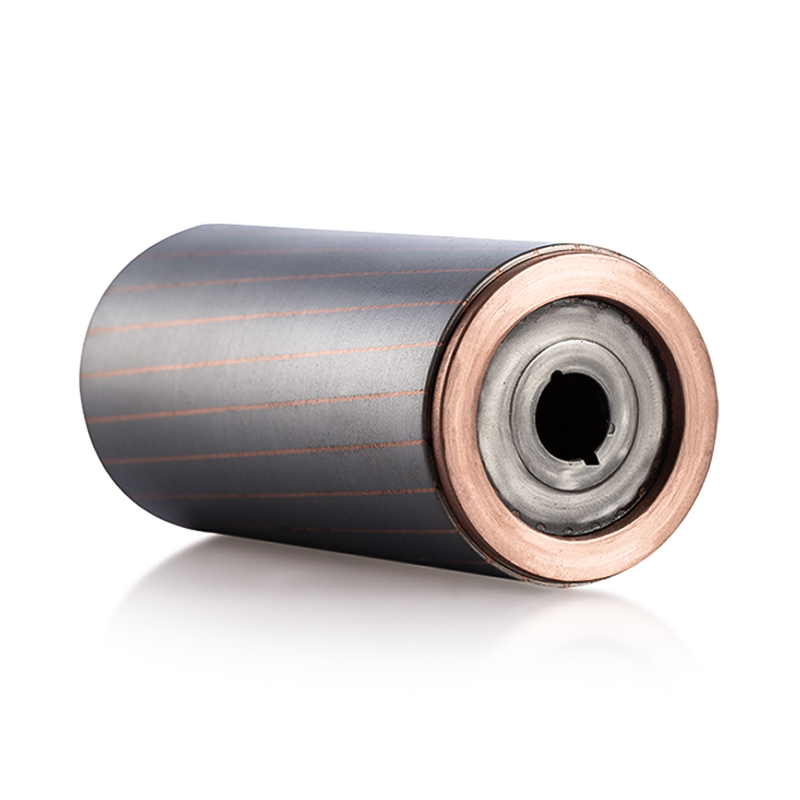
Приводные двигатели электромобилей используйте тонкие калибры, склеенные или сегментированные и вращающиеся стопки, а также жесткие пределы заусенцев, поскольку бюджет потерь рассчитывается в однозначных ваттах, а акустический целевой показатель - в децибелах. Здесь тип ламинации выбирается таким образом, чтобы он одновременно выдерживал высокую основную частоту, пульсации ШИМ и термоциклирование.
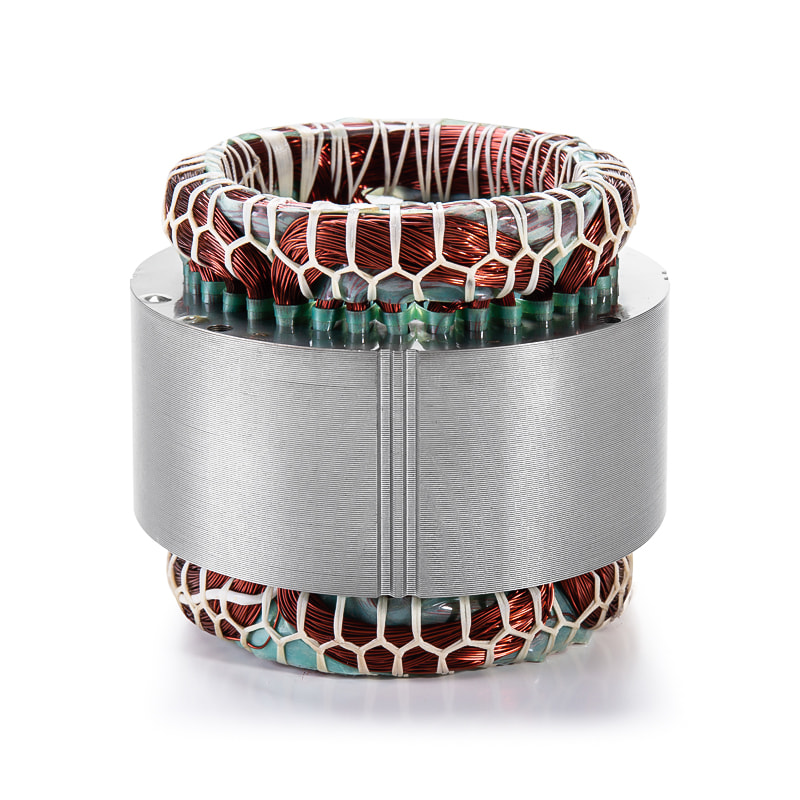
 Статор приводного двигателя электромобиля и сердечник ротора Набор сердечников статора и ротора приводного двигателя электромобиля для тонких, склеенных или сегментированных пакетов, ориентированных на высокочастотные требования, ШИМ и термоциклирование. Посмотреть продукт →
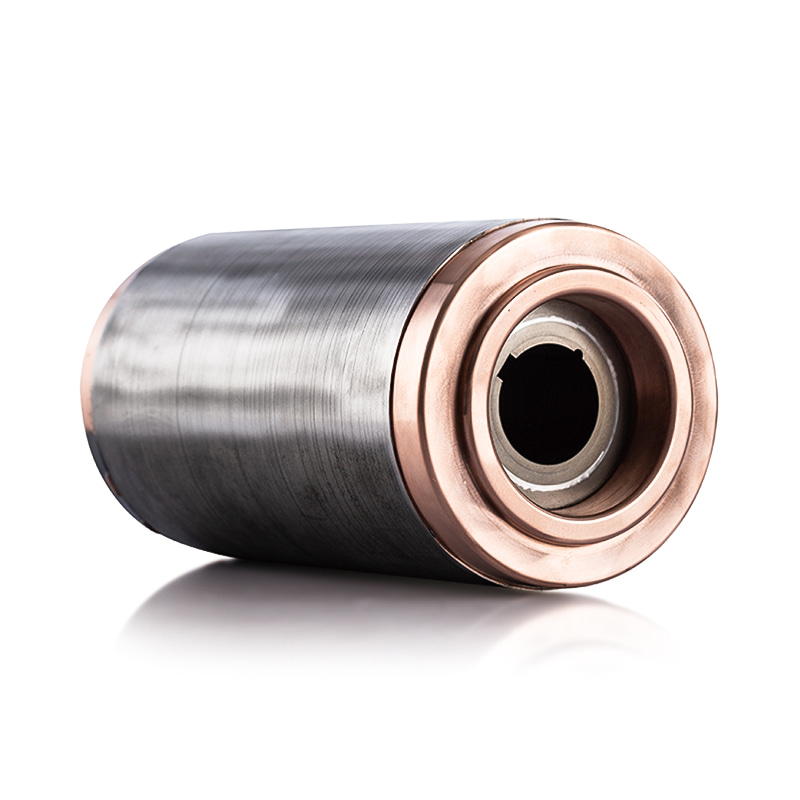
Сердечники ветрогенераторов двигайтесь в противоположном направлении: большие диаметры, сегментированные дуги, более толстая толщина и болтовые или сварные соединения, где усталостная прочность и соосность имеют значение более чем на доли процента эффективности.
 Ветрогенератор, двигатель статора и сердечники ротора Сердечники статора и ротора ветрогенератора в сегментированной конструкции большого диаметра, где усталостная прочность и концентричность имеют большее значение, чем небольшой прирост эффективности. Посмотреть продукт →
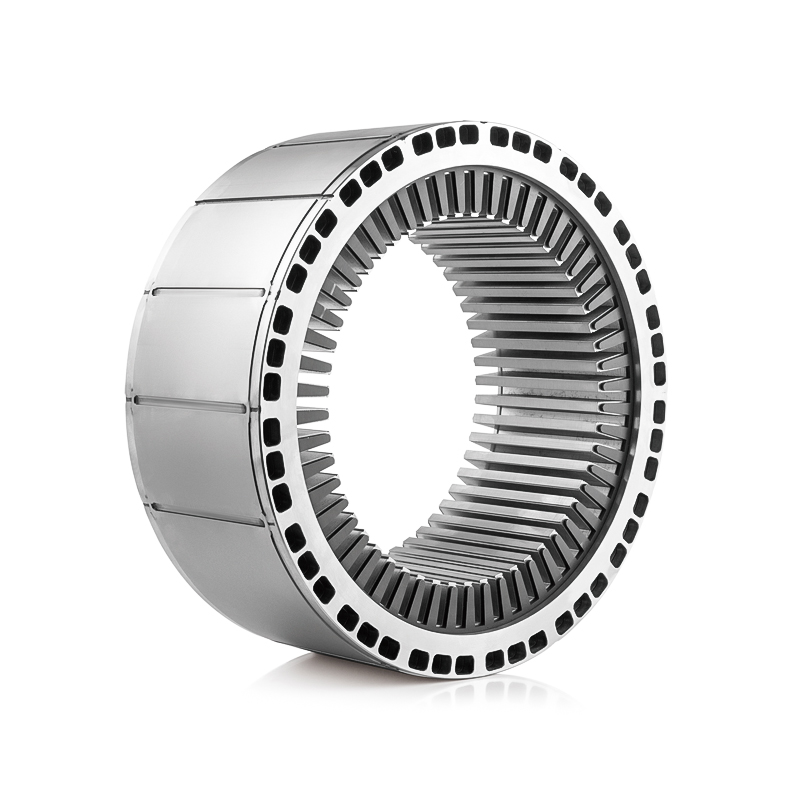
Ядра серводвигателя находятся между ними, с тонким листом, большим количеством полюсов и геометрией паза, которая должна поддерживать низкий уровень зубчатого зацепления, в то время как ротор ускоряется и реверсирует тысячи раз за смену.
 Статор серводвигателя и сердечник ротора Прецизионные ламинированные сердечники статора и ротора сервопривода для тонколистовых конструкций с большим количеством полюсов, которые обеспечивают низкий уровень зубцов при многократном ускорении и реверсе. Посмотреть продукт →
Сердечники устройства, насоса и вентилятора остаются экономичным корпусом: неориентированная сталь толщиной 0,50 мм, с блокировкой, большой объем, минимальное количество вторичных операций. Если указать что-то более тонкое, то деньги будут потрачены без соответствующего возврата.
Практическая последовательность выбора между типами
- Сначала определите электрическую рабочую точку: основную частоту, ожидаемую пульсацию ШИМ, пиковую плотность потока и бюджет потерь, который может поглотить тепловая конструкция.
- Выберите оценку по этому бюджету, а не по предыдущей программе, и убедитесь, что штраф за суммирующий коэффициент не съедает прибыль.
- Выберите соединение по механическим характеристикам: скорость поверхности ротора, спектр вибрации, осевой зажим и необходимость повторной укладки сердечника после неисправности.
- Выбирайте геометрию по диаметру и бюджету матрицы: полнокруглая ниже примерно 400–500 мм, сегментированная выше, ступенчатая притирка там, где используются сегменты.
- Выбирайте покрытие в соответствии с технологическим маршрутом, по которому фактически будет следовать деталь, будь то сварка, отжиг, склеивание или ничего из этого.
- Подтвердите, что поставщик может сделать выбор: тоннаж пресса, состояние штампа, контроль заусенцев, линия склеивания и возможности измерения.
Что проверить перед утверждением образца
Большинство дефектов ламинирования заметны при утверждении образца и невидимы впоследствии. Высота заусенцев выше предела чертежа приводит к замыканию соседних листов и неравномерной стопке; показание межламинарного сопротивления ниже спецификации на склеенной сердцевине обычно означает недостаточно затвердевший клей; коэффициент суммирования ниже указанного значения указывает на избыточное покрытие или плохую плоскостность.
- Высота заусенца - измеряется, а не оценивается на ощупь и проверяется по краям паза, а также по внешнему диаметру.
- Межламинарное сопротивление - на склеенных и покрытых стопках с указанием отверждения, в результате которого был изготовлен образец.
- Потери сердечника на производственной партии — не на изготовленном вручную образце из отборной стали.
- Размерные возможности - округлость отверстия, положение паза и прямоугольность пакета, а не только размеры первой детали.
- Совместная последовательность — количество и положение сварных швов, рисунок блокировки, покрытие клеем — все это плавно смещается во время набора мощности.
Хорошо заданное ядро ведет себя скучно: потери укладываются в бюджет, шум находится на прогнозируемом уровне, а вторая и третья партии продукции совпадают с первой. Эта последовательность является реальным результатом выбора правильного типа ламинирования на этапе рисования.
Короткая версия заключается в том, что типы пластин сердечника двигателя разделены не столько тем, как они называются, сколько четырьмя измеримыми вариантами: класс, толщина, соединение и геометрия, с покрытием, связывающим их вместе. Приведите эти четыре в соответствие с рабочей частотой и механическим режимом, и остальная часть спецификации будет следовать далее. Скопируйте их со старого чертежа, и несоответствие проявится в виде тепла, шума или мусора, и никто не сможет отследить ни одной линии на отпечатке.
Если у вас есть чертеж, рабочая точка и целевой показатель потерь, отправьте их через страница контактов а тип ламинирования можно сузить по реальным инструментам и возможностям процесса, а не по описанию в каталоге.
Предыдущая статья
Следующей статьи не будет
Следующая статья
Как сделать сердечник статора: выбор стали, штамповка, укладка и проверка

Zhejiang Jufeng Technology Co., Ltd. © Все права защищены

Производители ламинированных сердечников статора и ротора на заказ