
 简体中文
 English
 русский
 Español
Дом / Новости / Новости отрасли / Сердечник статора Slinky Lamination: процесс, преимущества и руководство для поставщиков
Сердечник статора Slinky Lamination: процесс, преимущества и руководство для поставщиков
Обтягивающий сердечник статора с ламинированием: тихий и эффективный двигатель малых двигателей
Одна непрерывная полоса электротехнической стали, намотанная на готовый сердечник статора. Никаких незакрепленных штамповок, никаких остатков скелета и магнитная траектория, повторяющаяся поворот за поворотом.
Каждая программа по производству малых двигателей достигает одного и того же перекрестка: покупателю нужен сердечник, соответствующий профилю паза, разработчику нужна стабильная магнитная составляющая от первой до миллионной единицы, а команде по затратам нужна производительность штамповки, которая работает при больших объемах. Вот тут-то и вступает в дискуссию об обтягивающем многослойном сердечнике статора.
Короткая версия является прямой: гибкий пластинчатый сердечник статора изготавливается из одной непрерывной полосы кремнистой стали, штампуется зуб за зубом в прогрессивной штампе, а затем наматывается в цилиндрический пакет. Никакие отдельные ламинирующие кольца не требуют обработки, сортировки или выравнивания. Это единственное отличие объясняет использование материала, экономичность инструментов и постоянство размеров, которыми славится этот процесс.
Что такое обтягивающий многослойный сердечник статора?
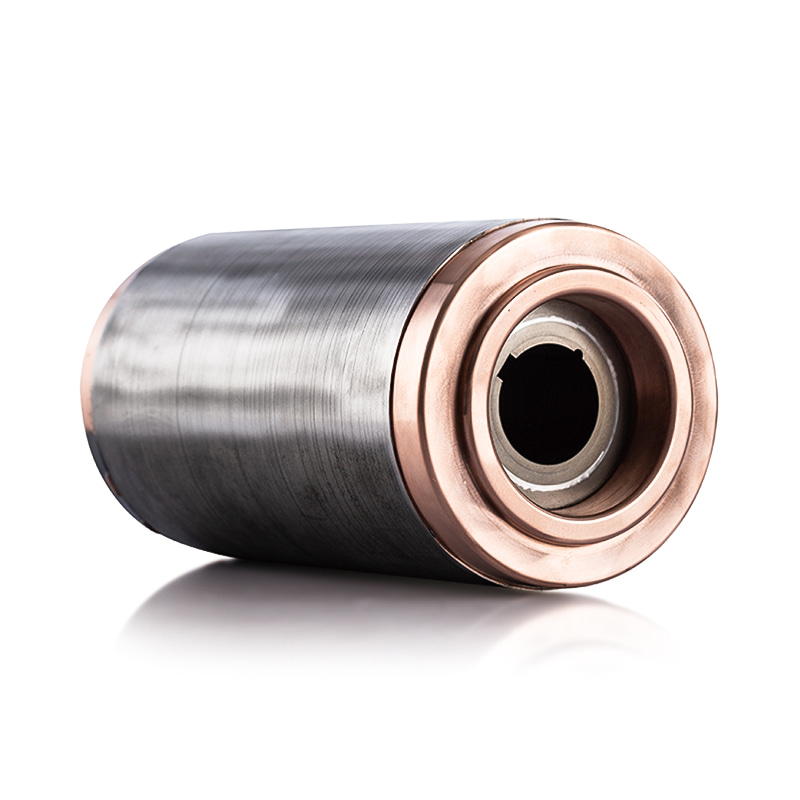
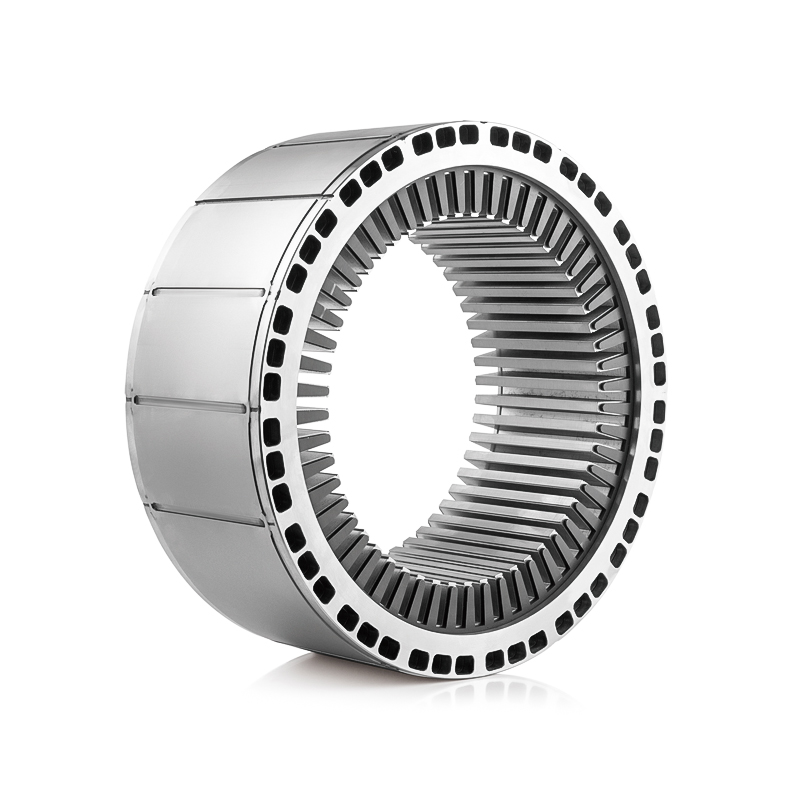
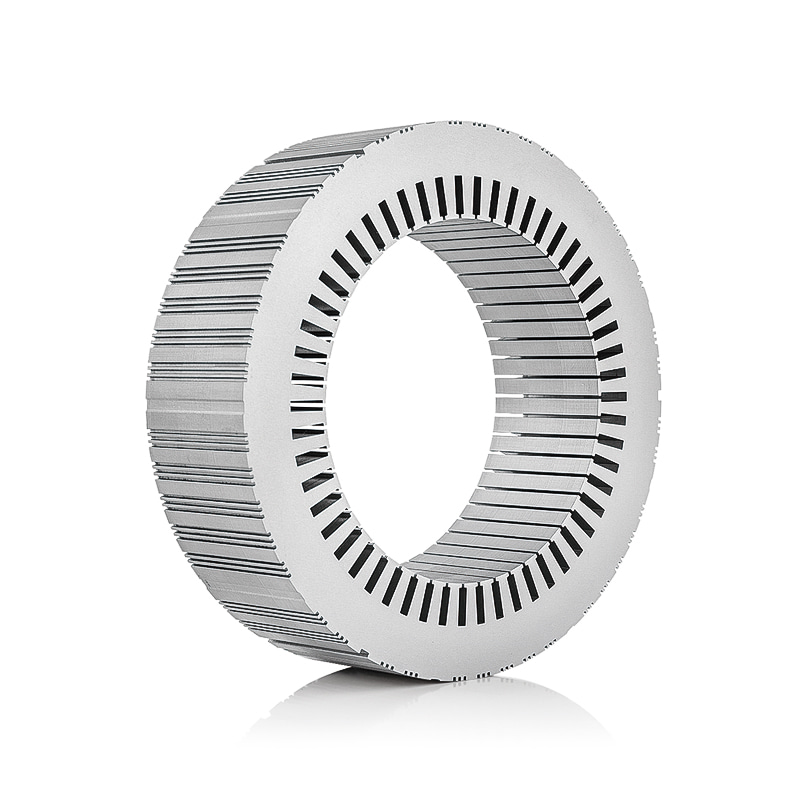
Начните с самой детали. В упругом пластинчатом сердечнике статора пластинки не существуют в виде отдельных колец. Сердечник представляет собой одну спираль: длинную полосу электротехнической стали, штампованную с зубьями и прорезями, затем намотанную на оправку до тех пор, пока стопка не достигнет необходимой высоты. Готовая деталь выглядит как сжатая пружина — отсюда и название.
Каждый виток полоски — это лишь часть круга; следующий зуб продолжает рисунок прорезей по мере формирования катушки. Слои скрепляются с помощью взаимосвязанных насечек, контактной сварки или структурного клея. С электрической стороны зерно стали повторяет направление полосы, поэтому путь магнитного потока ориентирован одинаково на каждом витке — чего не может гарантировать случайное наложение круглых штамповок.
Последовательность производства: от стальной полосы до готового сердечника
Обтягивающая линия выглядит как стандартная линия высокоскоростного пресса, пока матрица не откроется. Полоса сматывается в рулон и проходит через прогрессивную матрицу; каждый ход пресса выполняет другую операцию — прокалывание пилотного отверстия, надрезание зубьев, вырезание пазов, обрезку контура и чеканку. Каждый ход перемещает полосу ровно на один шаг зуба, поэтому количество пазов готового сердечника фиксируется матрицей, а не процессом намотки.
Профилированная полоса затем поступает в намоточную установку и натягивается вокруг оправки под контролируемым натяжением. Это напряжение определяет, насколько плотно сомкнутся слои и останется ли ядро цилиндрическим. Как только целевая высота стопки достигнута, полоса разрезается, концы соединяются, и обе стороны выравниваются. Обычно следует легкий этап выравнивания или полировки, чтобы поддерживать высоту стопки в пределах примерно от ±0,1 до 0,2 мм.
Особого внимания заслуживает замыкающий сварной шов. Если он прожигает более одного или двух слоев, шорты с переплетением немедленно увеличивают потери в сердечнике и могут позже проявиться в виде горячей точки на динамометрическом стенде.
Скорость пресса варьируется от 120 до 400 ходов в минуту в зависимости от ширины полосы, количества зубьев и толщины материала. В верхней части этого диапазона один пресс производит готовую сердцевину каждые несколько секунд — причина, по которой этот процесс остается конкурентоспособным для программ, выполняемых миллионами. Полный маршрут, включая лежащие в его основе дисциплины штамповки и контроля качества, подробно описан в нашем Обзор того, как изготавливаются пластины сердечника статора .
Почему Slinky Process выигрывает по стоимости
Этот процесс был изобретен для устранения отходов. При обычной вырубке каждое кольцо вырубается из более широкой полосы, а каркас между кольцами превращается в металлолом. В гибком маршруте полоса сама становится сердцевиной, поэтому лом ограничивается направляющими отверстиями, прорезями и обрезками кромок. Использование материала обычно достигает 90–98 процентов по сравнению примерно с 60–75 процентами при заглушке статора небольшого размера.
Эта разница меняет экономику проекта пятью способами:
- Использование материала. Каждый дополнительный пункт доходности отражается непосредственно в цене за единицу продукции.
- Инструментальные инвестиции. Этот гибкий инструмент заменяет вырубную матрицу и ее каркасное управление.
- Гибкая высота штабеля. Длина стопки становится параметром намотки, а не сменой инструмента.
- Магнитная консистенция. Путь магнитного потока на каждом витке следует направлению качения.
- Меньше ручной обработки. Никаких незакрепленных пластин, которые можно было бы складывать, вращать или выравнивать.
Быстрый способ оценить эффект: статор, который сегодня производит заготовку с пределом текучести примерно 68 процентов, может окупить почти треть стоимости стали при гибкой компоновке, прежде чем будут учтены преимущества труда и инструментов.
Сталь, которую вы покупаете, становится магнитной дорожкой, которую вы продаете. Тонкий сердечник почти ничего не разрезает между входной катушкой и готовой стопкой.
Сердечники большого диаметра становится трудно плотно наматывать, а очень широкие или глубокие пазы нагружают намоточный узел. На практике процесс наиболее конкурентоспособен в диапазоне от 20 до 120 мм.
Slinky против обычных многоядерных ядер
Ни один из этих процессов не является в целом лучшим; каждый предпочитает свой набор ограничений. В таблице ниже показаны моменты, которые обычно определяют выбор.
| Фактор | Обтягивающая непрерывная полоска | Обычные многослойные ламинаты |
|---|---|---|
| Использование материала | 90–98% | 60–75% |
| Инструментальные инвестиции | Нижний; нет отдельной вырубной матрицы | Выше с составной заглушкой |
| Изменение высоты стека | Отрегулировать витки обмотки | Отрегулируйте высоту штабелирования в сборе |
| Ориентация зерна | Равномерное вдоль полосы | Зависит от схемы штамповки |
| Типичный диапазон наружного диаметра ядра | Примерно 20–120 мм | 40 мм вверх, в том числе сегментированные |
| Присоединение подход | Блокировка, сварка или склеивание концов полосы | Блокировка, сварка или соединение стопки |
Схема ясна. Когда объем большой, сердечник достаточно мал, чтобы обеспечить надежную намотку, а стоимость оснастки имеет значение, гибкий маршрут обычно обеспечивает наименьшую общую стоимость. Для больших, глубоких прорезей или небольших по объему сердечников традиционные многослойные пластины остаются прагматичным выбором.
Области применения, где гибкие сердечники статора являются естественным выбором
Высокий выход материала и прочная оснастка делают гибкие сердечники стандартными там, где диаметр отверстия небольшой, а форма паза стабильна при длительных пробегах: стиральные машины, двигатели компрессоров, циркуляционные насосы, электроинструменты, небольшие промышленные приводы и двигатели вспомогательных транспортных средств.
Бытовая техника — это классический вариант: барабанные и компрессорные двигатели работают с высокими годовыми объемами, а геометрия остается стабильной в течение многих лет. В нашем ассортименте продукции есть отдельная категория для этих дизайнов.
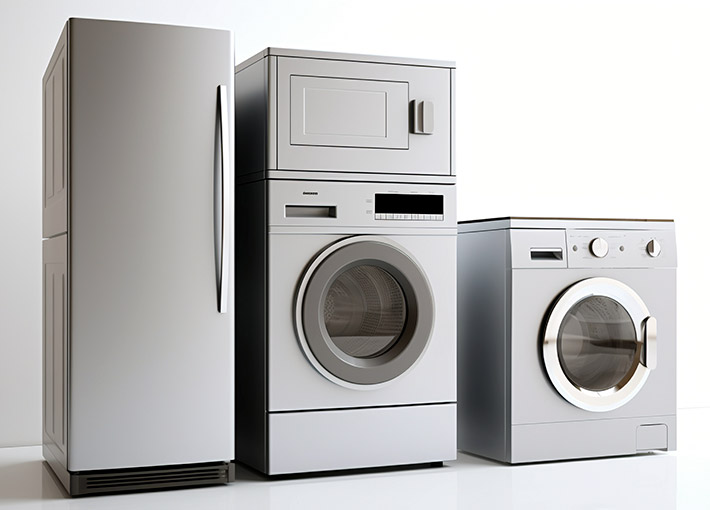 Сердечники статора и ротора электродвигателя бытовой техники Изучите ламинированные сердечники статора и ротора, разработанные для стиральных машин, холодильников и вентиляторов, обеспечивающие повышенную эффективность и снижение электрических потерь. Посмотреть продукт →
Водяные насосы расположены рядом сзади. Сальниковым насосам и циркуляторам необходим тихий и эффективный магнитный путь в компактном корпусе, а процесс намотки обеспечивает плотную структуру зубьев, которую они предпочитают.
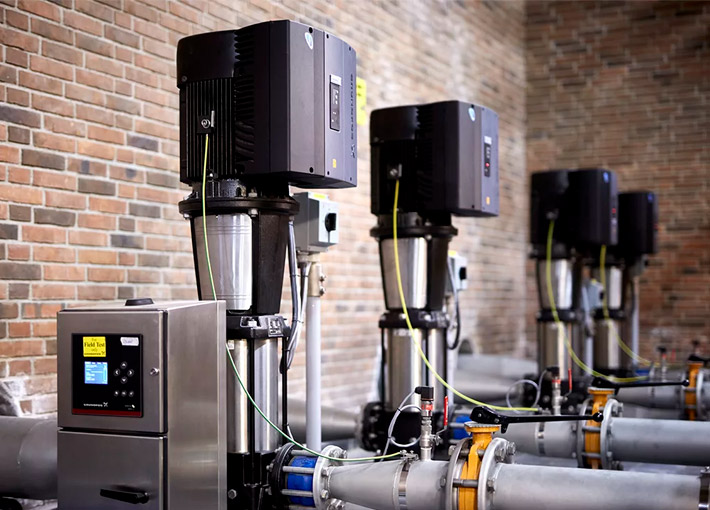 Статор и сердечник ротора двигателя водяного насоса Компактный и эффективный магнитный тракт для сальниковых насосов и циркуляторов со специальными пластинами, позволяющими минимизировать потери энергии как в бытовых, так и в промышленных системах. Посмотреть продукт →
Электроинструменты налагают еще одно ограничение: постоянная нагрузка и вибрация делают решающим фактором герметичность штабеля и качество соединения, поэтому двигатели для электроинструментов образуют отдельную категорию продуктов.
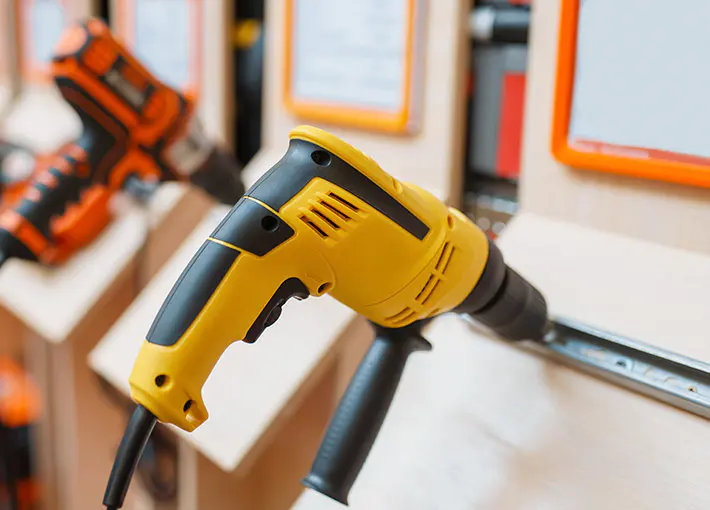 Статор двигателя электроинструмента и сердечник ротора Высокоскоростные сердечники BLDC для аккумуляторных электроинструментов, изготовленные из тонкой кремнистой стали и прочные соединения, выдерживающие вибрацию и длительную нагрузку. Посмотреть продукт →
Эти рецепты не взаимозаменяемы. Материал, покрытие и метод укладки, которые подходят для статора насоса, не передаются автоматически на буровой двигатель.
Материалы, допуски и детали, которые имеют значение
Марка и толщина электротехнической стали определяют потолок эффективности. В обтягивающих сердечниках обычно используется материал толщиной 0,35 мм или 0,50 мм, например 35A300 или 50A470 в терминах JIS или от M19 до M47 в конвенции AISI. Более тонкий материал снижает потери на вихревые токи на высокой скорости; более толстый материал снижает стоимость и повышает жесткость во время намотки.
Не менее важно изоляционное покрытие. Полосу разрезают и неоднократно чеканят в штампе; покрытие должно выдерживать такое механическое воздействие и при этом сохранять разделение слоев после намотки. Покрытия C4 и C5 подходят для большинства гибких применений, но точный класс должен быть подтвержден до того, как будет нарезан инструмент.
Внимательно следите за натяжением обмотки. Слишком слабое натяжение раскрывает слои после соединения; слишком сильное натяжение искажает профиль возле оправки. Поставщик, который не может документировать настройки натяжения и измерения высоты штабеля в производственном цеху, ставит на карту эффективность вашего двигателя.
Листы допусков выглядят иначе, чем чертежи составных сердечников. Шаг пазов, округлость отверстия, параллельность высоты стопки и высота заусенцев имеют решающее значение, поскольку они возникают в головке и намоточном блоке, а не в приспособлении для штабелирования.
Что проверить перед выбором поставщика
Обтягивающая линия выглядит впечатляюще во время экскурсии по фабрике; дисциплина отображается в документации. Проверки, имеющие значение при оценке поставщика:
- Происхождение материала — марка стали, толщина и класс покрытия, прослеживаемые по сертификату рулона для каждой партии.
- Отчеты из первой статьи — данные о шаге паза, диаметре отверстия, высоте пакета, отклонении от квадрата и заусенцах в сравнении с реалистичным целевым показателем Cpk.
- Записи в ходе процесса — натяжение полосы, сварочный ток или температура и окончательное сжатие стопки.
- Поддержка проектирования и разработки — проблемы с геометрией пазов и укладкой решаются до того, как матрица будет вырезана, а не после первой бракованной партии.
- Процедуры измерения и тестирования, которые отражают ваши допуски чертежей, от измерителей высоты до испытаний на потери в сердечнике.
Хорошо управляемая изящная программа проявляется в стабильных показателях возможностей, а не в чистом демонстрационном зале. Запросите данные о возможностях сопоставимого ядра, а затем наблюдайте за процессом во время реального производственного цикла.
Сильнейший поставщик сочетает возможности штамповки со знаниями в области применения: рекомендации по материалам, проектирование штампов, прототипирование, измерения и объемный выпуск под одной крышей. В Jufeng Technology мы изготавливаем сердечники статора и ротора двигателей для различных категорий приборов, насосов и инструментов, соблюдая одну и ту же последовательность для каждой новой программы. Если вы сравниваете процессы для будущего двигателя, стоит обсудить геометрию и объемы слотов с командой, которая создаст инструмент. .
Обтягивающий многослойный сердечник статора редко бывает первым, что рисуют на доске, но это один из наиболее эффективных ответов, когда двигатель небольшой, объем большой, а цена за единицу определяет программу.
Оцените размер стержня, подтвердите геометрию паза с помощью подходящего штампа и запросите измерения, подтверждающие, что процесс находится под контролем. Эти три шага скажут вам, подойдет ли этот облегающий маршрут вашему следующему мотору.
Предыдущая статья
Многослойное соединение двигателя: что означает качественная связь для сердечников статора и ротора
Следующая статья
Процесс ламинирования сердечника двигателя: применение, критерии выбора и практическое руководство
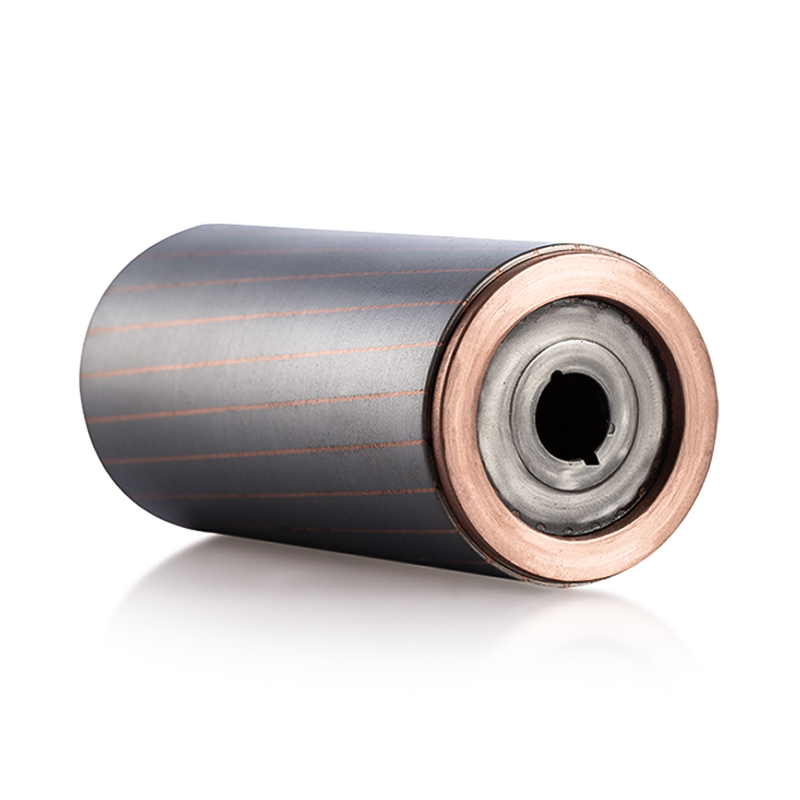

Zhejiang Jufeng Technology Co., Ltd. © Все права защищены

Производители ламинированных сердечников статора и ротора на заказ