
 简体中文
 English
 русский
 Español
Дом / Новости / Новости отрасли / Процесс ламинирования сердечника двигателя: применение, критерии выбора и практическое руководство
Процесс ламинирования сердечника двигателя: применение, критерии выбора и практическое руководство
Процесс ламинирования сердечника двигателя: от стальной катушки до проверенной стопки
Решения по заготовке, укладке и склеиванию определяют потери в сердечнике, точность размеров и реальную стоимость каждого двигателя, который вы строите.
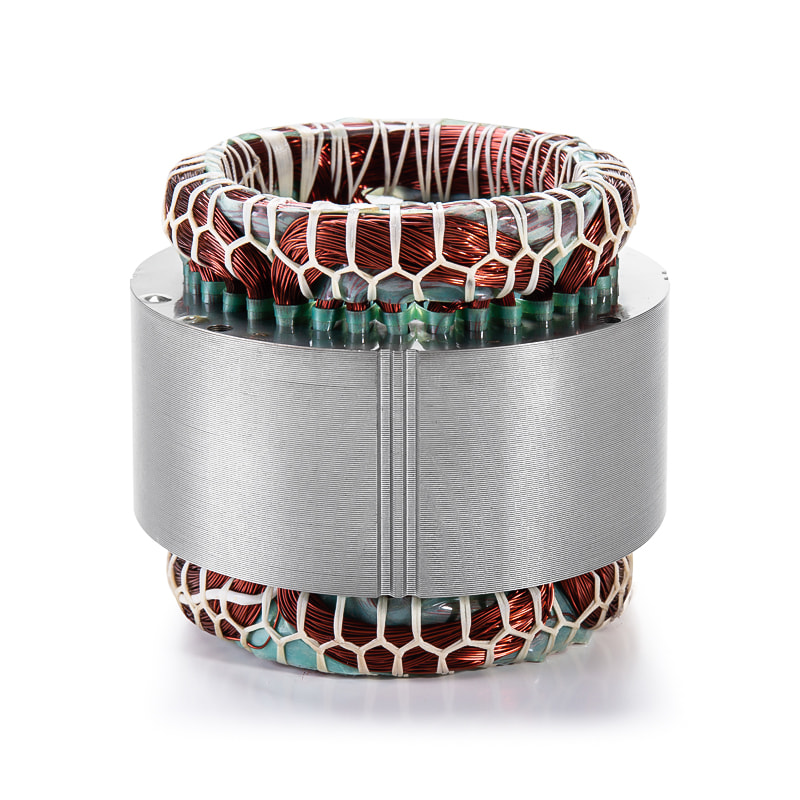
Рулон из кремнистой стали толщиной 0,35 мм поступает в пресс, а через несколько ходов пресса он выходит в виде сблокированного статора для тягового двигателя. Все, что определяет, будет ли этот пакет работать так, как задумано — высота заусенцев, коэффициент укладки, межслойная изоляция, стабильность блокировки — устанавливается внутри этого окна, задолго до того, как будет введена первая обмотка.
Итак, вот честное резюме: процесс ламинирования сердечника двигателя — это не одна технология. Это цепочка небольших, измеримых решений. Если обращаться с ними хорошо, ядро спокойно будет выполнять свою работу в течение десятилетия. Если обращаться с ними неправильно, потери проявятся позже в виде тепла, шума и несбалансированного тока, что обычно при проверке конструкции никому не нравится.
Что на самом деле контролирует процесс ламинирования
Каждая пластина в многослойном сердечнике отделена от соседей тонким изолирующим слоем – покрытием, оксидом или клеем – который нарушает путь, по которому в противном случае могли бы использовать циркулирующие вихревые токи. Эта единственная идея движет всем процессом. Более тонкая сталь снижает потери на вихревые токи, но большее количество слоев означает больше ударов штамповкой, больше операций укладки и больше шансов на дефект при обращении.
Практические банды хорошо зарекомендовали себя. Пластины толщиной примерно 0,50 мм подходят для обычных промышленных и бытовых двигателей, 0,35 мм обычно используются в тяговых машинах и машинах с более высоким КПД, а от 0,20 до 0,27 мм используются в высокоскоростных или высокочастотных конструкциях. Переход от 0,50 мм к 0,35 мм увеличивает количество ламинатов в стопке фиксированной длины примерно на сорок процентов. , и каждый из них должен быть ровным, чистым и правильно уложенным.
На линии ламинирования соблюдение размеров редко бывает сложной задачей. Удерживать это измерение на шестом часу рабочей смены, на последней трети витка, — самая сложная задача.
Шаг за шагом: как создается ламинированный сердечник
Последовательность ниже представляет собой основной маршрут. Магазины объединяют или пропускают шаги, но зависимости остаются прежними.
- Подготовка и резка рулонов. Допуск по ширине и качество кромки прорези переносятся прямо в матрицу, поэтому грубая кромка прорези через две станции становится проблемой заусенцев.
- Вырубка и прецизионная штамповка. Прогрессивные штампы работают в больших объемах; составные или одноударные штампы предназначены для небольших объемов и прототипов. Зазор матрицы и острота инструмента определяют высоту заусенцев и состояние кромки.
- Удаление заусенцев. Чистка щеткой или контролируемый зазор матрицы сводят заусенцы ниже заданного максимума перед началом укладки.
- Отжиг для снятия напряжений. Штамповка деформирует зеренную структуру вблизи кромки реза и ухудшает магнитные свойства. Отжиг большую часть этого восстанавливает за счет дополнительного термического этапа и возможных изменений изоляции.
- Укладка и склеивание. Соединение, сварка, клеевое соединение или клепка с контролем длины пакета, прямоугольности и скручивания.
- Калибровка и проверка. Пакет прессуется до окончательной высоты, затем проверяется высота заусенцев, размеры, коэффициент укладки и межламинарное сопротивление.
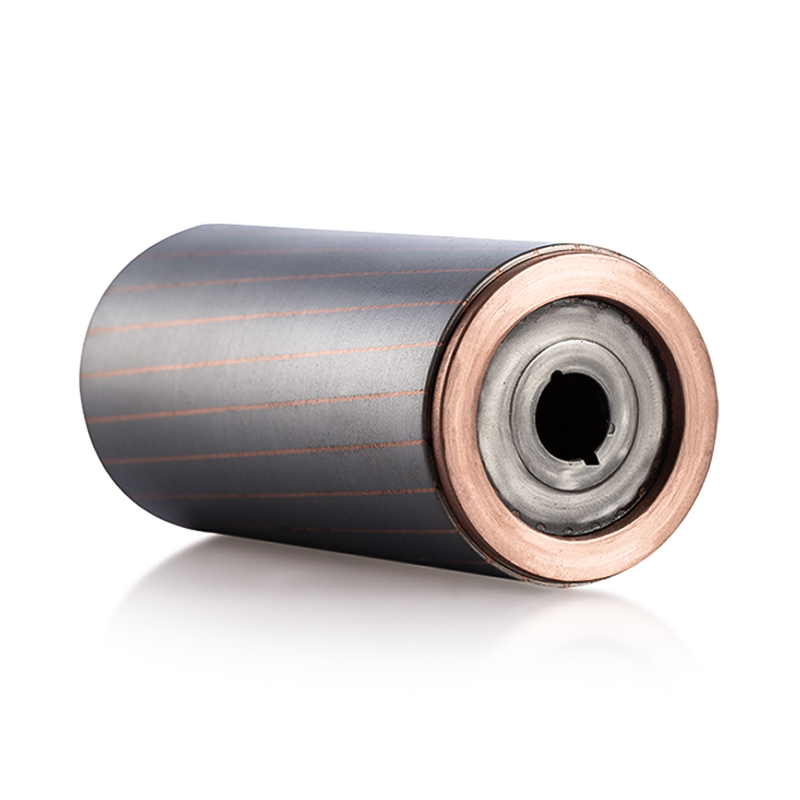
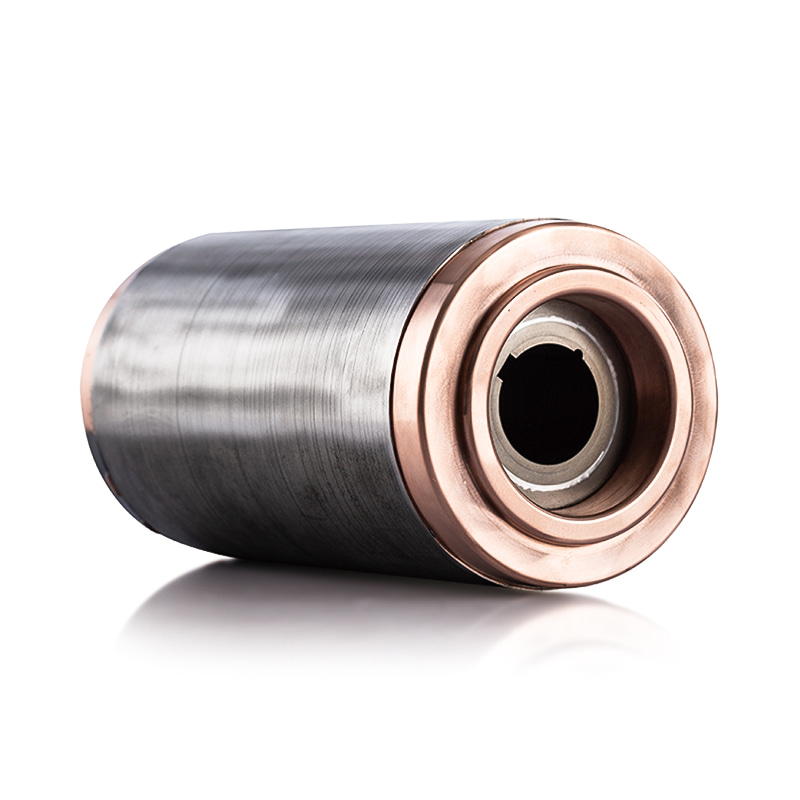
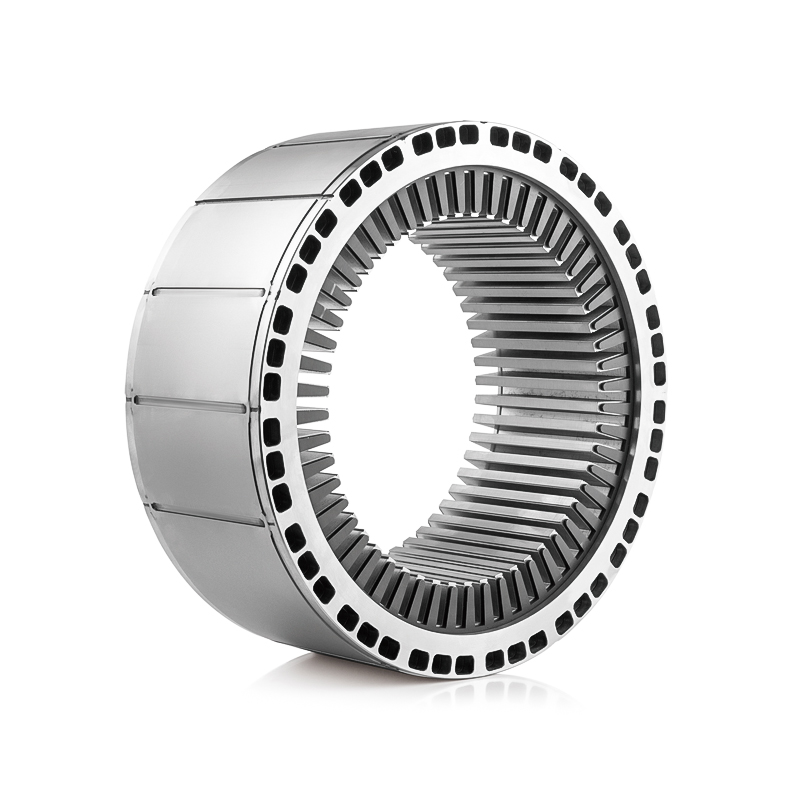
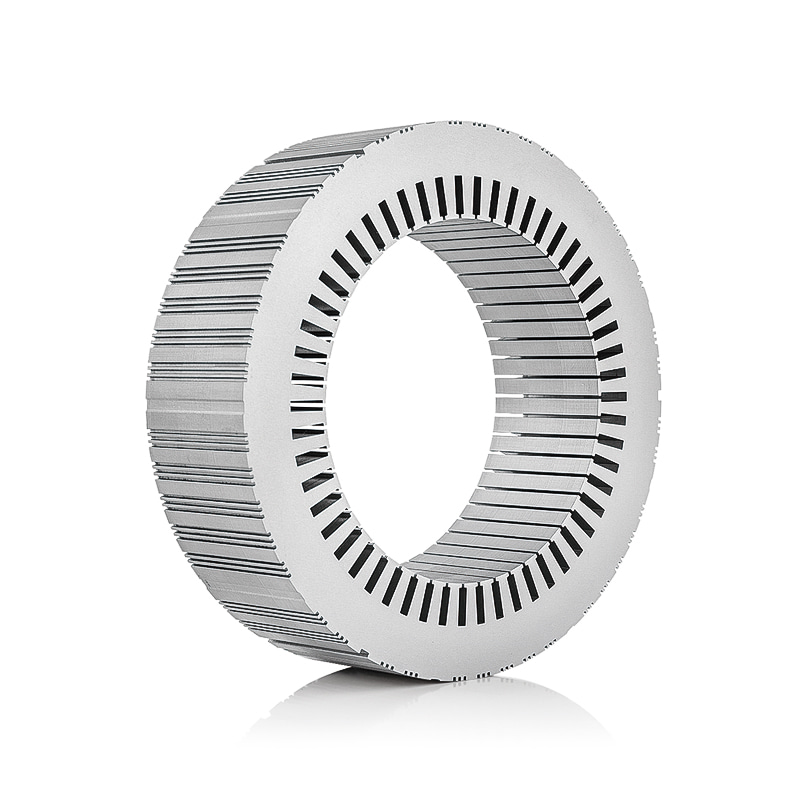
Более подробно о том, как эти этапы находятся под контролем на производстве, включая проверку материалов и качества, см. в этом пошаговом руководстве. как изготавливаются пластины сердечника статора .
Отжиг не становится лучше автоматически. Для некоторых марок и конструкций штабелей дополнительные риски при обращении и изоляции обходятся дороже, чем магнитное усиление, поэтому выбор остается за разработчиком двигателя, а не только в прессовом цехе.
Сравнение методов укладки и склеивания
После того, как пластины пробиты, метод, используемый для их скрепления, на удивление во многом определяет готовую сердцевину.
| Метод | Типичная посадка | Влияние на стек | Основной риск |
|---|---|---|---|
| Интерлок (самозажимной) | Крупногабаритные приборы, инструменты и небольшие двигатели | Быстро, без инструментов, без цикла отверждения | Выемки уменьшают эффективную площадь стали и коэффициент штабелирования. |
| Лазерная сварка | Тяговые, сервоприводы и ядра большего размера | Жесткий, без потери блокировки | Локальное тепло может изменить магнитные свойства вблизи сварного шва. |
| Клеевое соединение | Тонкие ламинаты, небольшие тиражи и прототипы | Нет инструментов, хороший коэффициент штабелирования | Цикл отверждения и контроль линии склеивания перед обработкой |
| Заклепки или сквозные штифты | Большой генератор и промышленные ядра | Простой, удобный в обслуживании, терпимый к размеру | Дополнительные отверстия уменьшают магнитное сечение. |
Допуски и недостатки, определяющие приемку
Основные спецификации группируются вокруг небольшого набора цифр. Высота заусенцев обычно ограничивается от 0,02 мм до 0,05 мм в зависимости от класса двигателя и системы изоляции. Коэффициент штабелирования обычно находится в диапазоне от 0,95 до 0,98, при этом стопки переплетаются на нижнем конце, поскольку углубления смещают сталь. Длина и прямоугольность стопки обычно удерживаются в пределах одной десятой или двух миллиметра на тяговых и сервосердечниках, а сердечники ротора добавляют к этому концентричность и динамический баланс.
- Заусенцы достаточно высокие, чтобы перекрыть межламинарную изоляцию, создавая локальные короткие замыкания и точки перегрева.
- Изменение толщины рулона, что приводит к смещению высоты штабеля и вынуждает операторов компенсировать это в середине пробега.
- Сформированные углубления для замков, которые сокращают полезную стальную площадь.
- Повреждение покрытия или загрязнение в результате обращения, хранения или удаления заусенцев.
- Скрученные, выпуклые и рыхлые слои, которые выдерживают визуальный осмотр, но выходят из строя при нажатии или намотке стопки.
Стек может выполнять идеальные измерения, но при этом выходить из строя электрически. Если в плане проверки не учитываются высота заусенцев, целостность покрытия и межслоевое сопротивление, то скорость прохождения измерений дает неверное представление о качестве.
Согласование процесса ламинирования с применением
Тяговые двигатели обеспечивают максимально плотное сочетание тонкого материала, высокого коэффициента штабелирования и контроля размеров. Типичным является материал в диапазоне от 0,20 до 0,35 мм, и соединение или сварка обычно заменяют соединение, поскольку сердечник должен оставаться жестким на высокой скорости с низкими потерями.
Ядра ветрогенераторов меняют приоритеты. Диаметры могут измеряться в метрах, поэтому сегментирование, выравнивание и транспортировка имеют большее значение, чем скорость печати; Сваренные или скрепленные болтами стопки в таком масштабе выдерживают лучше, чем сблокированные.
Двигатели бытовых приборов и электроинструментов живут на противоположном конце. Объемы огромны, а стоимость стержня доминирует, поэтому материал толщиной 0,5 мм, блокировка и прогрессивная матрица с длительным сроком службы являются нормальным решением. Интервалы технического обслуживания штампов становятся вопросом планирования производства, а не техническим.
Сервоприводы и сердечники рельсового транзита находятся между этими крайностями: умеренные объемы, но плотная геометрия пазов и требования к низкой вибрации, которые постоянно контролируют профиль пазов, износ пуансона и стабильность ламинирования.
Квалификация поставщика: вопросы, которые стоит задать перед нарезкой оснастки
Процесс в значительной степени фиксируется после того, как игральная кость вырезана, поэтому большая часть кредитного плеча приходится на несколько недель до этого. Несколько вопросов отделяют поставщиков, понимающих процесс, от тех, кто указывает только цену за штуку.
- Какую высоту заусенцев измеряют, на скольких частях и в каких точках бухты?
- Каким образом коэффициент штабелирования проверяется на готовом пакете, а не рассчитывается теоретически?
- Как проверяется целостность покрытия или межслойное сопротивление после снятия заусенцев и укладки?
- Каковы процедуры первой и последней замены катушки или матрицы?
- Проверяются ли потери в сердечнике на выборочной основе и каким методом – Эпштейна, методом испытания отдельных листов или методом стопки?
- Кому принадлежит штамп и каков плановый интервал технического обслуживания в ходе ударов?
Поставщики, которые отвечают измеренными данными, планами отбора проб и поименованными обязанностями, обычно являются теми, чьи ядра все еще сохраняют толерантность на двенадцатом месяце программы, а не только при первом утверждении изделия.
Включение чертежа, бюджета убытков и ожидаемого годового объема в первый технический разговор значительно сокращает цикл – вы можете отправьте основной чертеж технологической группе прежде чем конструкция матрицы будет заморожена.
Процесс ламинирования сердечника двигателя поощряет дисциплину растачивания: правильный зазор матрицы, контролируемую высоту заусенцев, проверенный коэффициент штабелирования и проверку, которая проверяет изоляцию, а не только размеры. Выбор толщины и соединения зависит от области применения: тонкие и склеенные для тяги, более толстые и сблокированные для приборов, сварные или скрепленные болтами в масштабе генератора. Урегулируйте эти вопросы заранее, с людьми, которые фактически будут управлять прессой, и ядро перестанет быть пунктом риска в графике.
Предыдущая статья
Следующей статьи не будет
Следующая статья
Сердечник статора из кремниевой стали BLDC: марка, толщина ламината и источники поставок

Zhejiang Jufeng Technology Co., Ltd. © Все права защищены

Производители ламинированных сердечников статора и ротора на заказ